

-


-


-


-


WeChat

-
WhatsApp


Productos






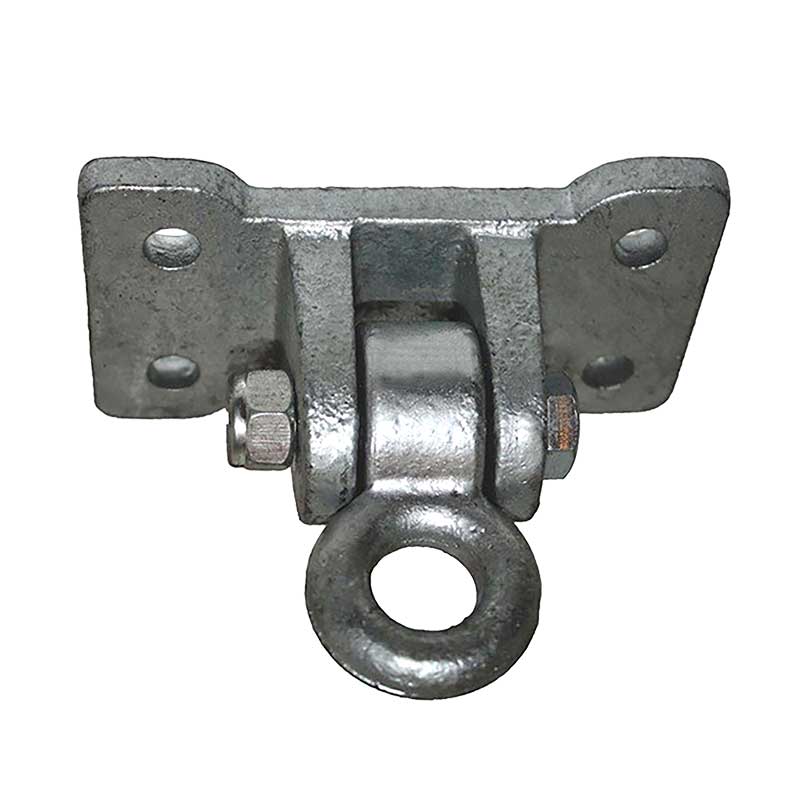
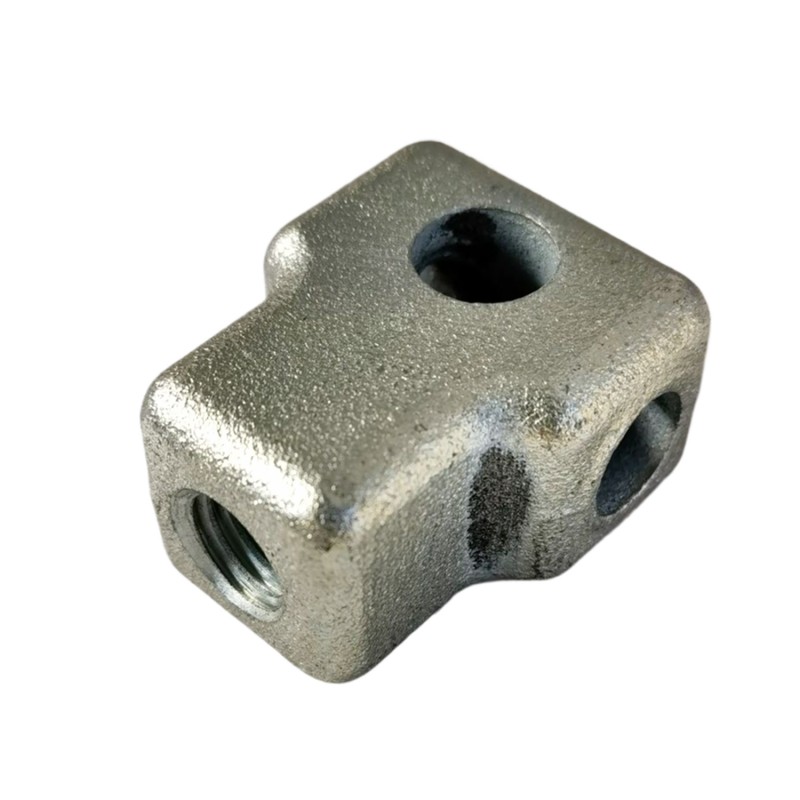
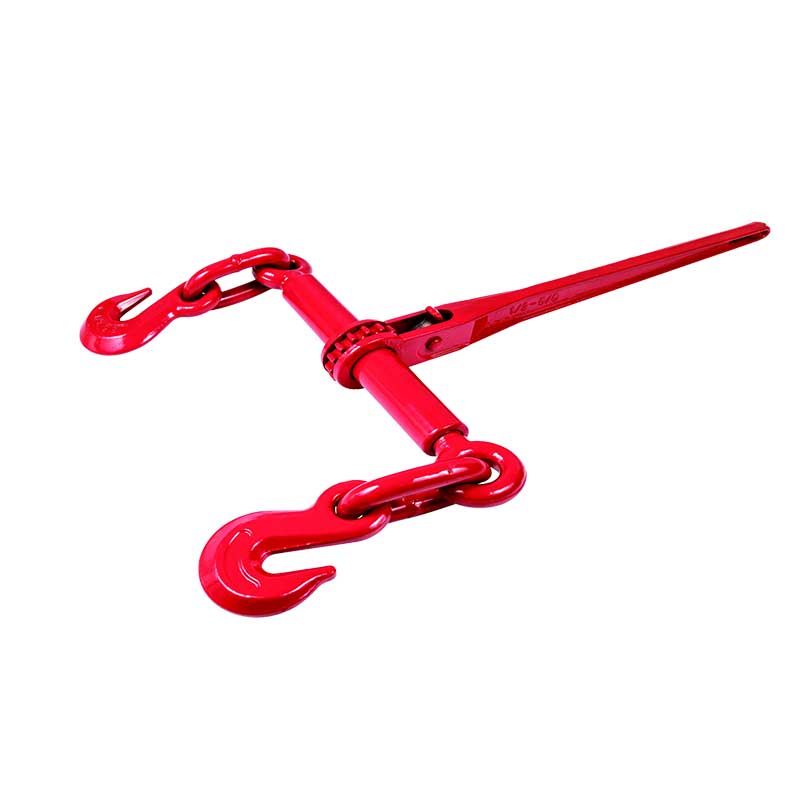
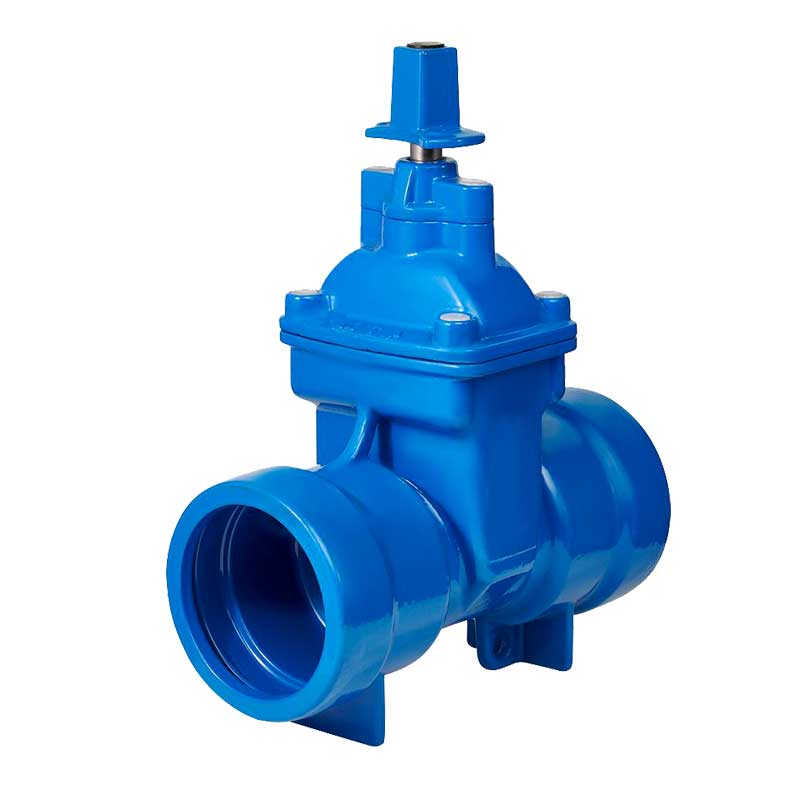
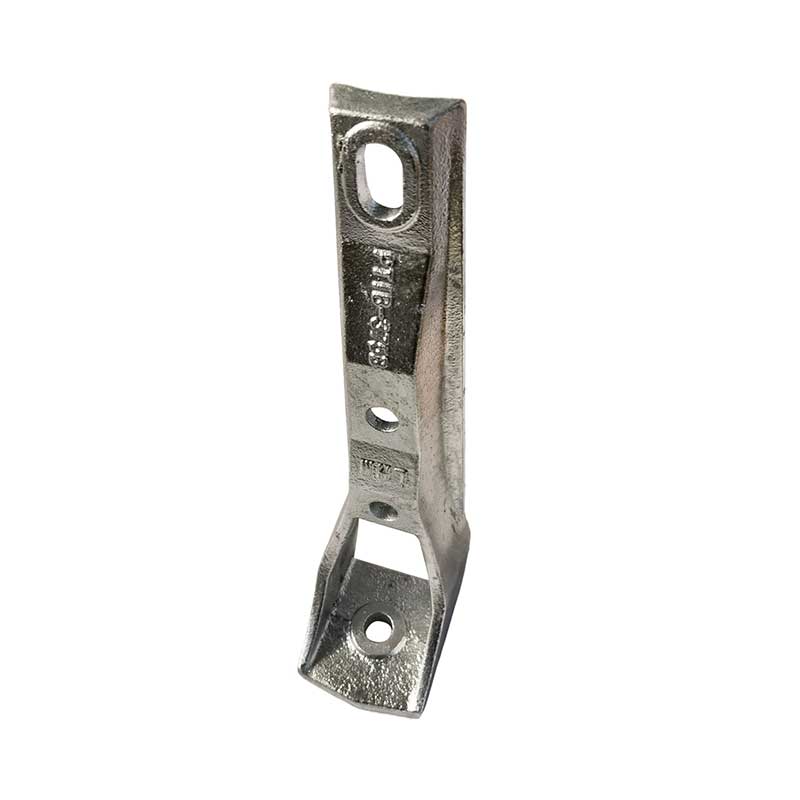
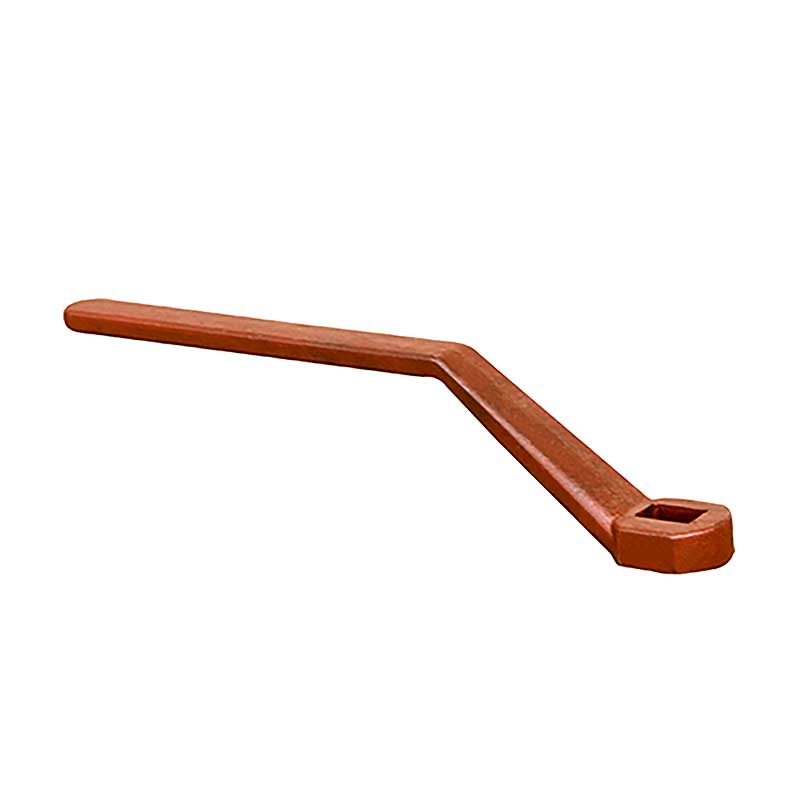
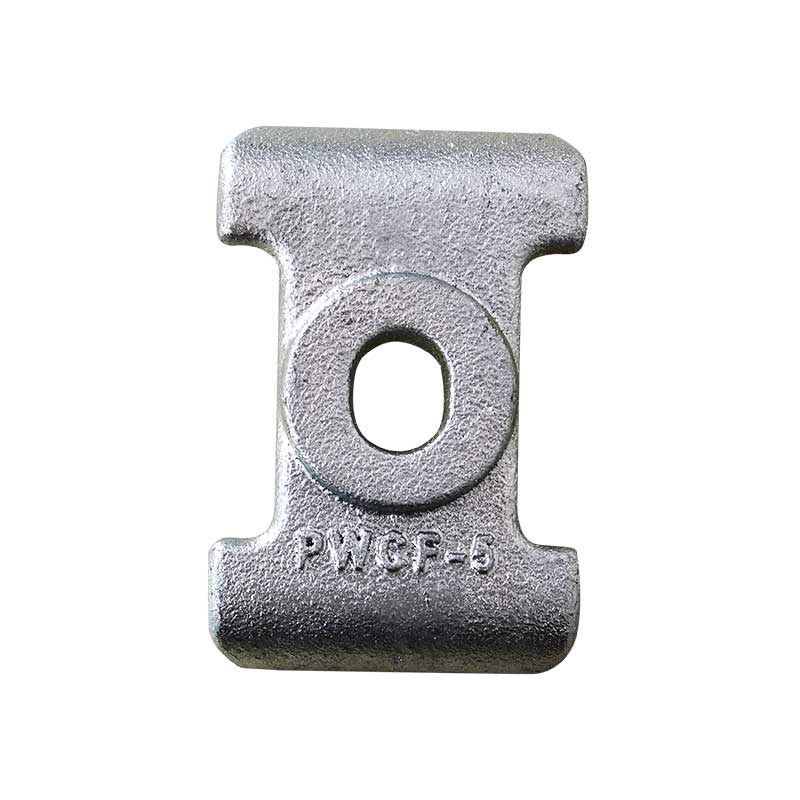
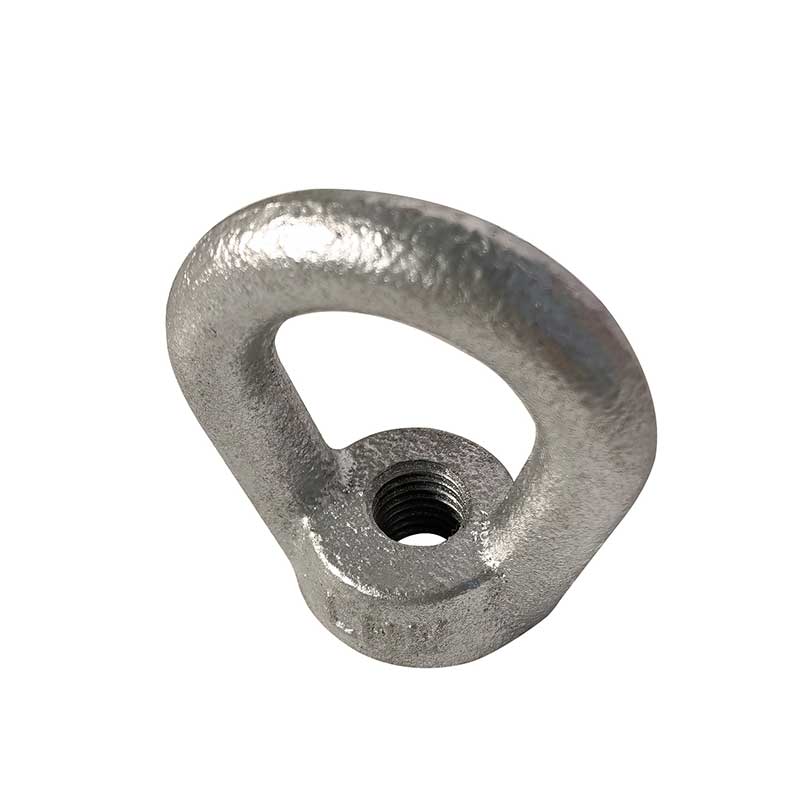
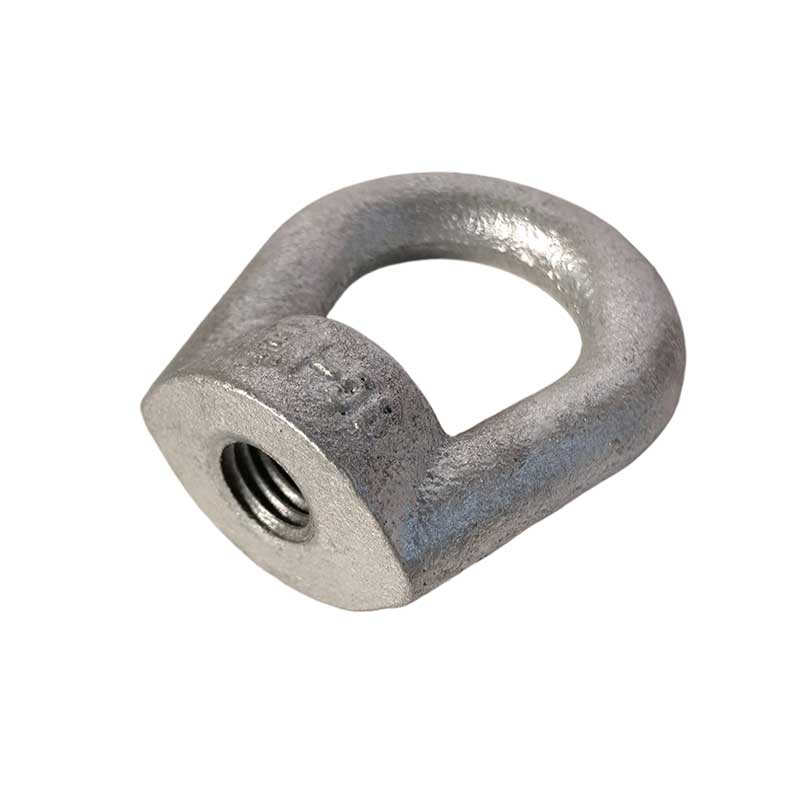
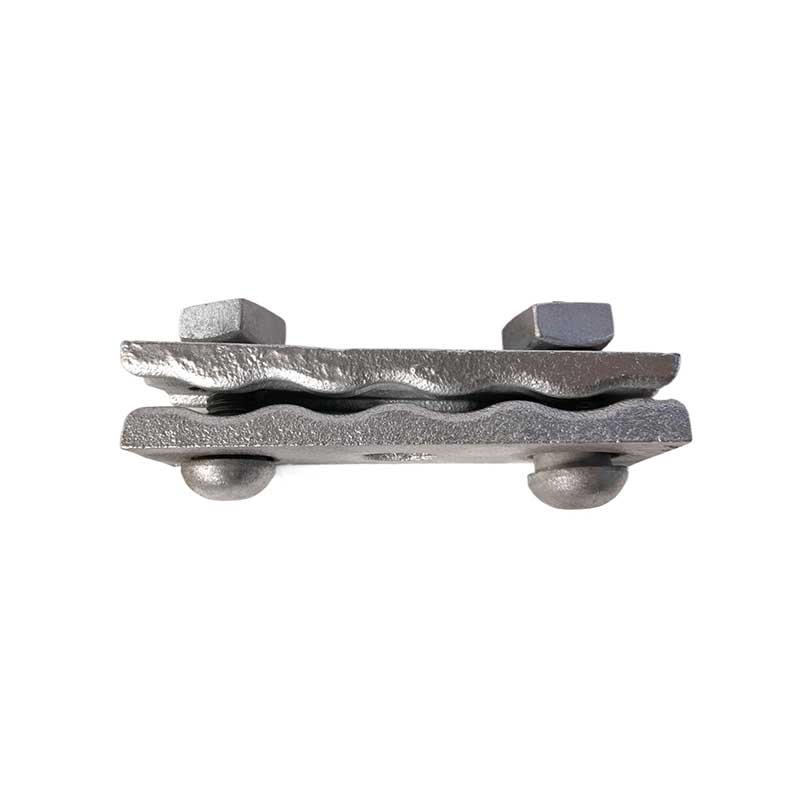
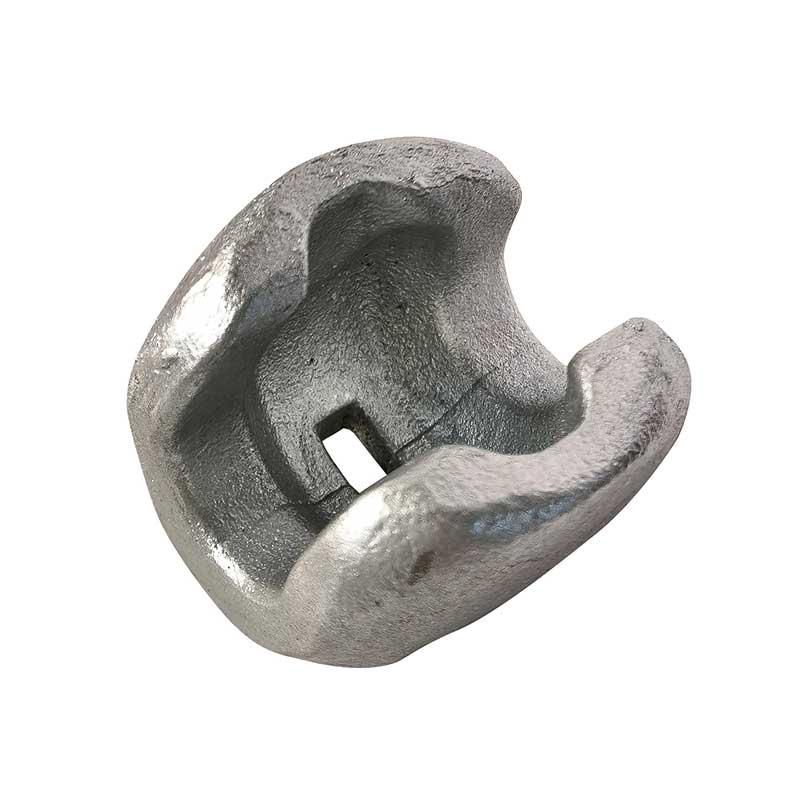
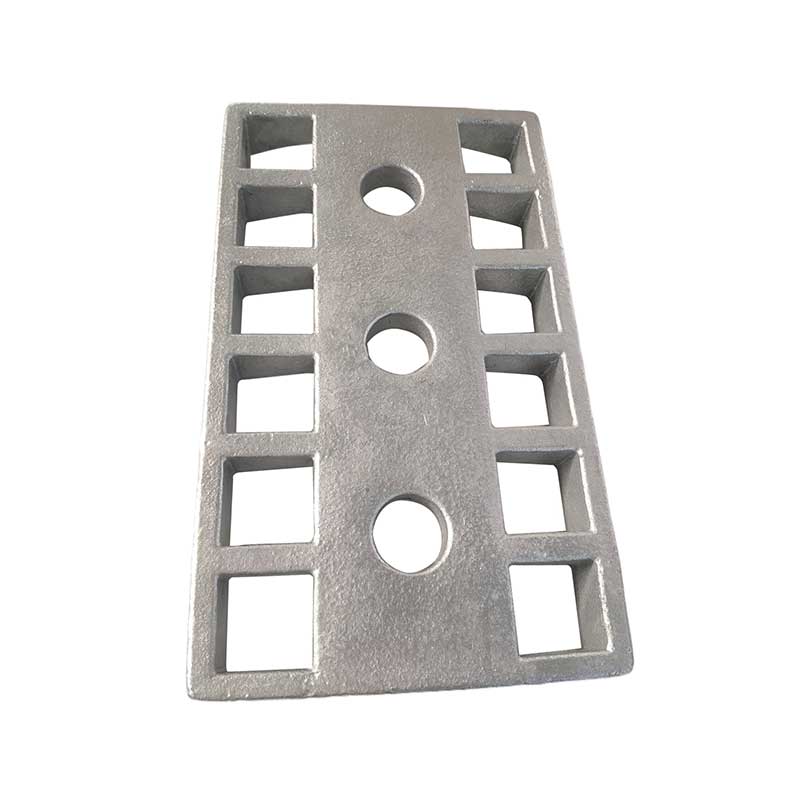
Piezas fundidas en arena con revestimiento.
Se utiliza arena recubierta (de concha), que consiste en arena de cuarzo, previamente recubierta con resina fenólica termoplástica y un endurecedor: hexametilentetramina. La placa modelo de metal se calienta a 180-340 °C.
Descripción
marcador

Descripción del producto
Proceso de fundición de carcasa (fundición de carcasa en caliente utilizando arena recubierta, especializada para fundición de precisión de metales ferrosos)
Principio del proceso
Se utiliza arena recubierta (de concha), que consiste en arena de cuarzo, previamente recubierta con resina fenólica termoplástica y un endurecedor: hexametilentetramina. La placa modelo de metal se calienta a 180-340 °C. Cuando la arena recubierta entra en contacto con altas temperaturas, la resina se funde, se reticula y se endurece rápidamente, formando una capa de arena delgada y dura en la superficie de la losa modelo. Una vez que se retira la cáscara, las dos mitades del molde se unen para formar la cavidad del molde. Se vierte arena seca alrededor del exterior de la carcasa como soporte antes de verter el hierro fundido, equilibrando el costo de la fundición en arena con la precisión dimensional de la fundición de precisión.
Materias primas especiales
Arena de moldeo: arena fina recubierta con un contenido de resina del 2,5 al 4%; baja regenerabilidad.
Placa modelo: molde dividido hecho de acero fundido o hierro fundido, que tiene alta resistencia al calor, resistencia al desgaste y una larga vida útil con uso repetido.
Agente desmoldante: estearato de calcio y aceite de silicona para evitar que la cáscara de arena se pegue al molde.
Materiales ferrosos utilizados: piezas pequeñas y medianas de precisión fabricadas en hierro gris y dúctil, como árboles de levas, engranajes, asientos de válvulas y carcasas hidráulicas.
Esquema tecnológico paso a paso del proceso de fundición en molde de cáscara.
Piezas de fundición de hierro en el estado de entrega, producidas mediante fundición en concha
Proceso estándar de seis etapas
(1) Calentar la placa modelo de metal y aplicar el agente desmoldante.
Caliente el molde a 200–280 °C y aplique el agente desmoldante uniformemente para asegurar la eliminación libre de la cáscara de arena.
(2) Aplicación de arena mediante tolva basculante (operación básica)
Presione la losa modelo calentada contra la tolva de almacenamiento de arena e invierta todo el conjunto para cubrir completamente la superficie del modelo con arena recubierta. Mantenga durante 8 a 15 segundos. La arena de la superficie se calienta para que se endurezca y forme una cáscara dura, mientras que la arena suelta sin calentar se vierte nuevamente en la tolva.
(3) Endurecimiento adicional (quemado) del molde de cáscara
Transfiera la losa modelo con la capa de arena formada a un horno de curado secundario a 180-220°C durante 30-90 segundos para aumentar la resistencia térmica de la capa. El espesor de la cáscara se controla entre 8 y 15 mm.
(4) Retirar la cáscara, hacer núcleos y ensamblar semimoldes.
Retire la media cáscara terminada del molde utilizando el mecanismo de expulsión. Para piezas con cavidades internas, los núcleos se fabrican al mismo tiempo con arena recubierta, luego las medias carcasas superior e inferior se alinean y se unen entre sí.
(5) Instalación en el matraz para refuerzo y llenado.
Coloque el molde de concha ensamblado en el matraz y llene el espacio a su alrededor con arena de soporte seca para evitar que la concha se expanda y se agriete durante el vertido. Vierta hierro fundido a una temperatura fija de 1400-1460 °C.
(6) Enfriamiento, descascarado y limpieza
Después de enfriar durante 4 a 12 horas, destruya la cáscara de arena y retire las piezas fundidas. Retirar bebederos y bebederos, realizar granallado, detección de defectos y mecanizado final.
Las principales ventajas y desventajas de la fundición de conchas.
Ventajas (en comparación con la fundición en arena convencional)
Precisión significativamente mayor: tolerancia dimensional CT9–CT11, dimensiones estables y excelente repetibilidad en la producción en masa.
Superficie lisa: rugosidad superficial Ra 6–25 µm con mínima capa quemada, lo que reduce significativamente los márgenes para torneado, fresado y rectificado.
Excelente capacidad para formar piezas fundidas de paredes delgadas: la alta rigidez del molde garantiza la producción estable de piezas fundidas de hierro fundido con paredes delgadas de 2 a 3 mm de espesor, topografía compleja y orificios pequeños.
Consumo de arena extremadamente bajo: sólo una fina capa de cáscara forma la cavidad; El consumo de arena es sólo 1/10 del de la fundición en arena convencional.
Altamente compatible con la automatización: compatible con líneas automáticas para la producción de moldes de cáscara en producción en masa continua.
Estructura de fundición homogénea: la permeabilidad controlada al gas de la carcasa reduce significativamente los defectos, incluidos los agujeros de gas y las inclusiones de escoria.

contáctanos
Productos populares relacionados
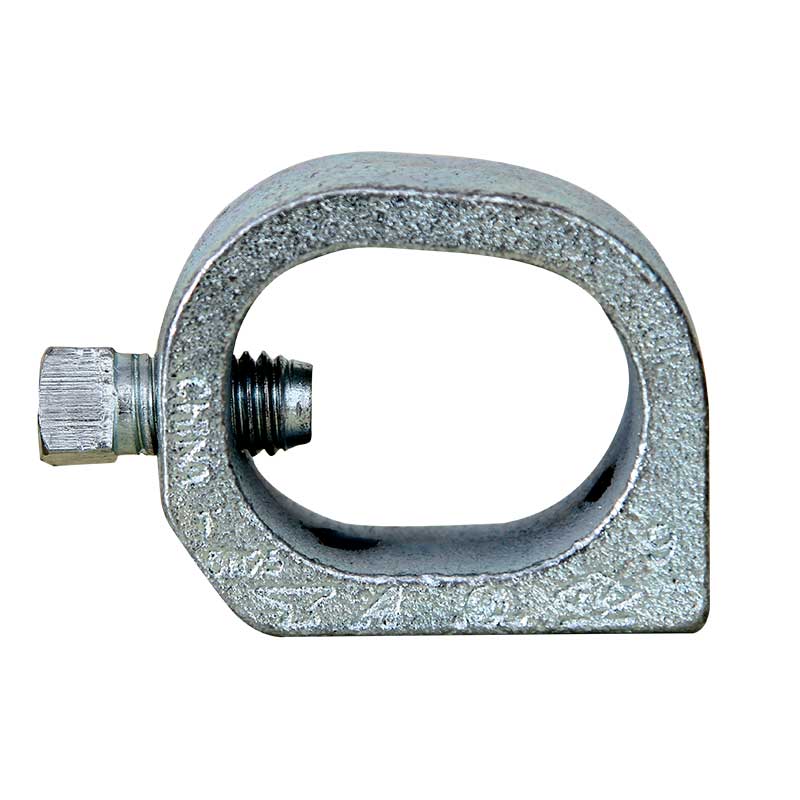
Abrazadera de viga
Fabricante certificado ISO de abrazaderas para vigas pesadas. Soluciones de fundición personalizadas utilizando arcilla, arena y moldeado en concha. Aprobado por CE, UL y FM. Precios directos de fábrica para los mercados de EE. UU. y la UE. Solicite una cotización hoy.
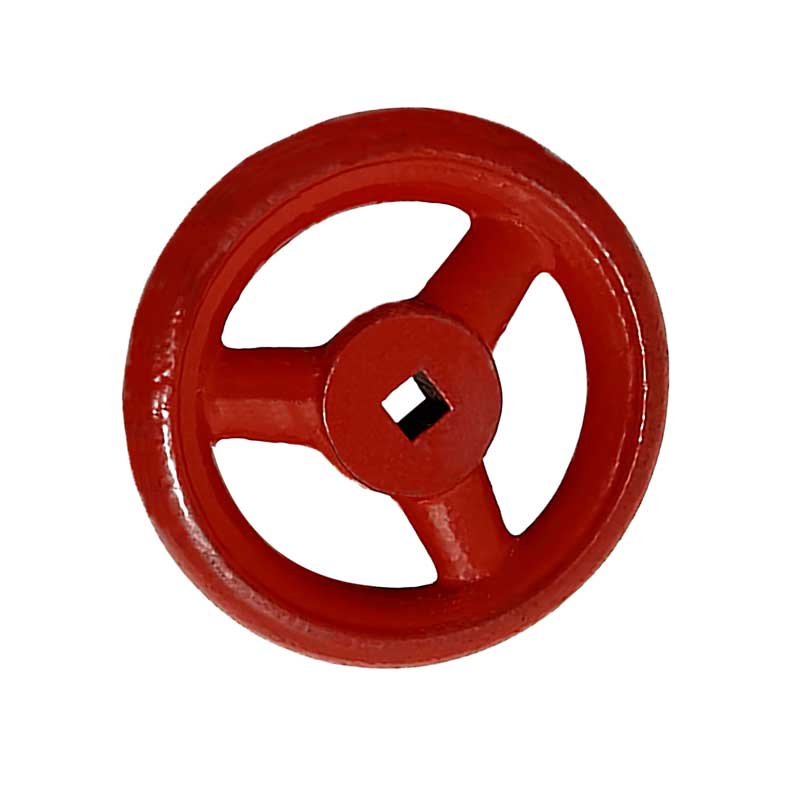
volante de válvula
Volantes industriales duraderos para válvulas de compuerta, válvulas de compuerta y válvulas de mariposa. Opciones de alta resistencia en hierro fundido, acero y aluminio con bujes mecanizados con precisión. Fabricante certificado ISO 9001 que ofrece servicios OEM/ODM. Entrega global desde Qingdao, China.
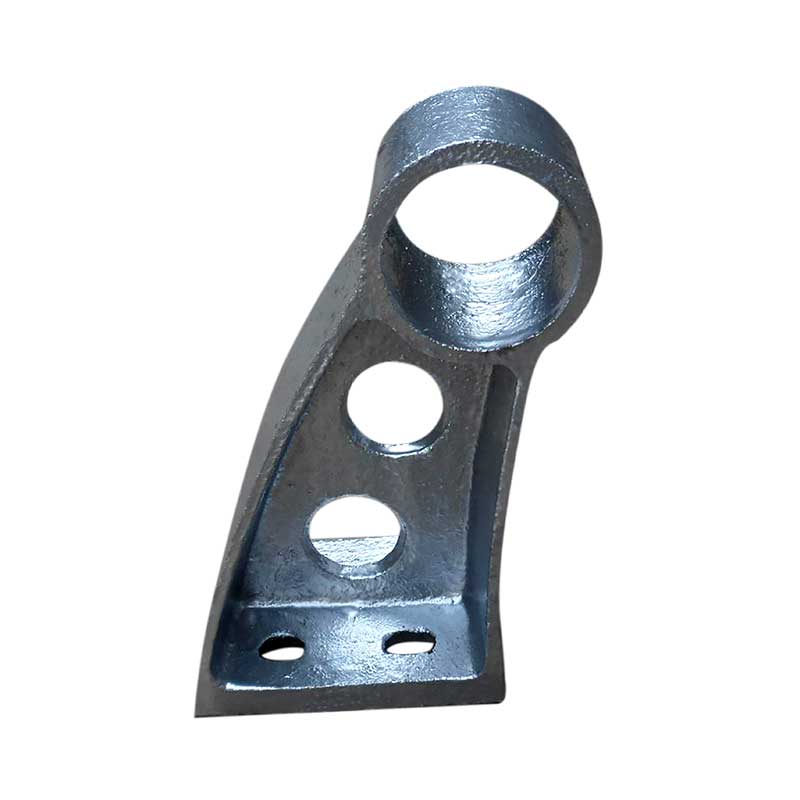
Soporte de barandilla
Soportes de soporte de hierro fundido y acero de alta resistencia para barandillas de carreteras y puentes y barreras de tráfico. Fundición de precisión, galvanizada en caliente, certificada ISO 9001. Durable, resistente a la corrosión, personalizado para proyectos de infraestructura global. Exportación desde Qingdao, China.
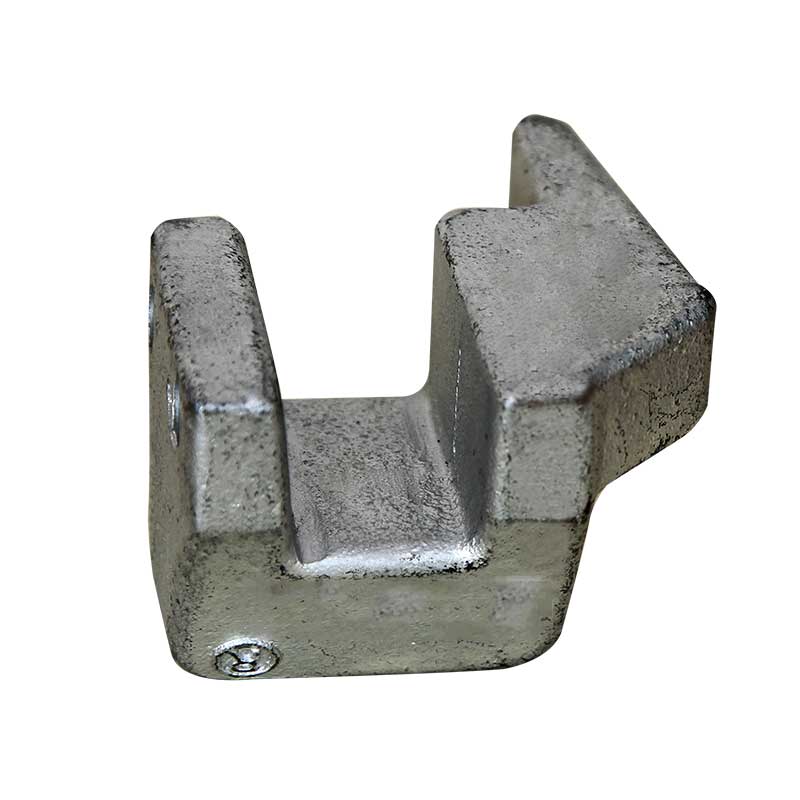
viga
Nuestra armadura de vigas fundidas en arena es un elemento estructural de alta resistencia diseñado específicamente para losas de construcción, sistemas de techos suspendidos y plataformas industriales.
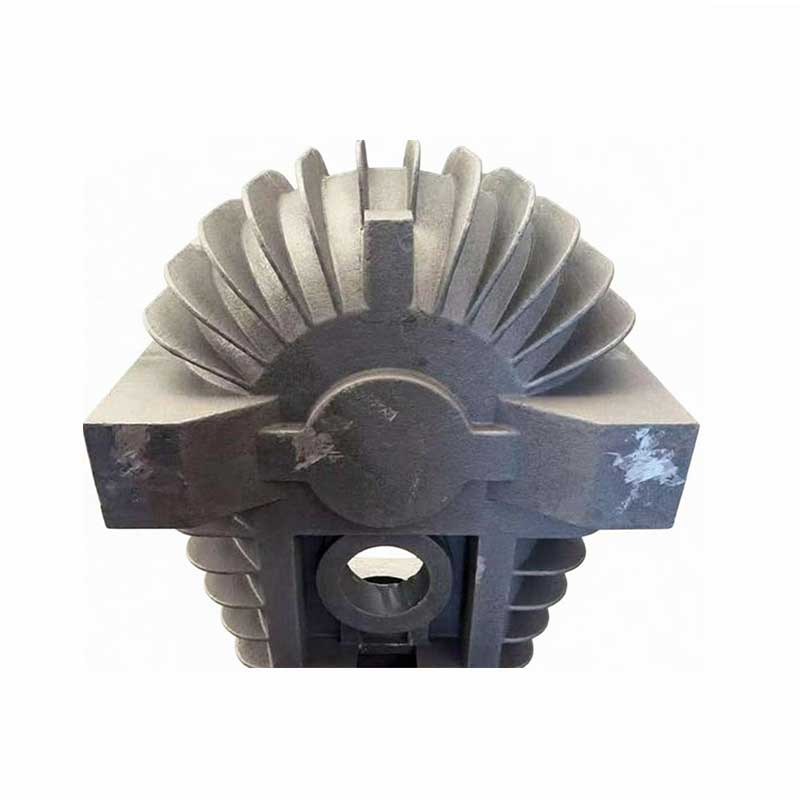
Accesorios para equipos de minería
El hierro fundido gris (SCh250, SCh300) se utiliza ampliamente para bastidores de máquinas, bloques de motores y piezas de carrocería debido a su buena maquinabilidad y capacidad para amortiguar las vibraciones.
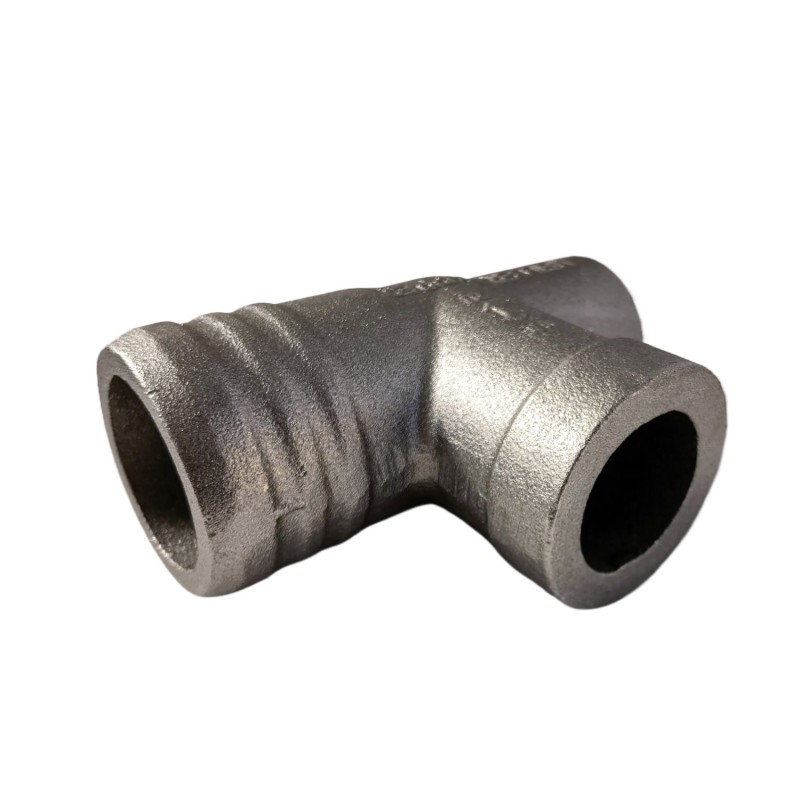
Accesorios de tubería
Como accesorios clave diseñados para sistemas de agua y aguas residuales, tuberías municipales, plomería de edificios y otras aplicaciones críticas, nuestros accesorios de hierro fundido de primera calidad se producen mediante fundición en arena a partir de hierro fundido.
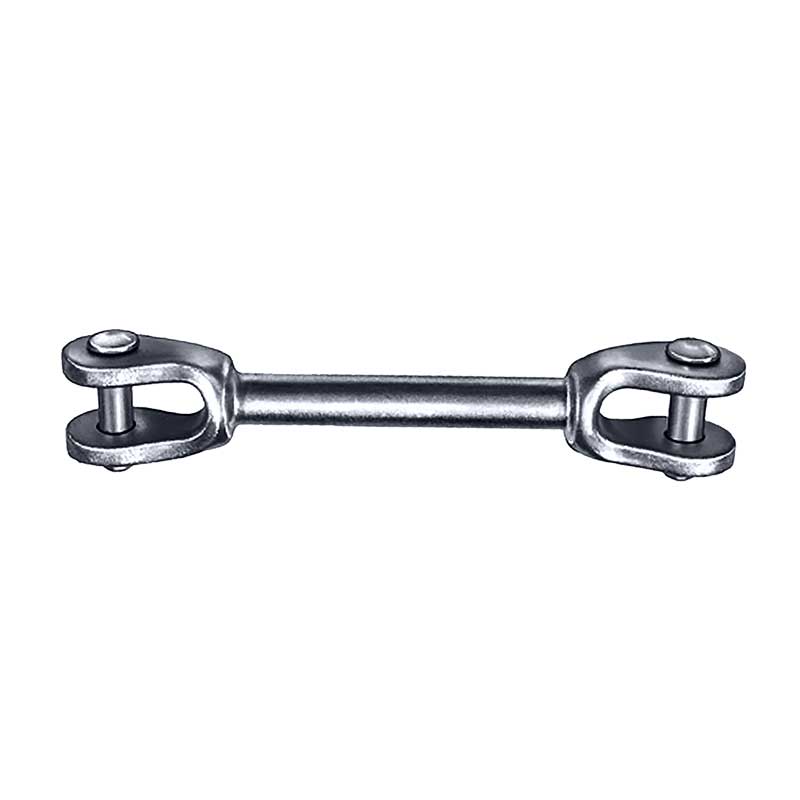
Ojal
Nuestro terminal de alimentación de fundición en arena es un soporte de conexión crítico de una sola pieza diseñado específicamente para líneas eléctricas aéreas, cadenas de aisladores de subestaciones y sistemas aéreos de redes de distribución.
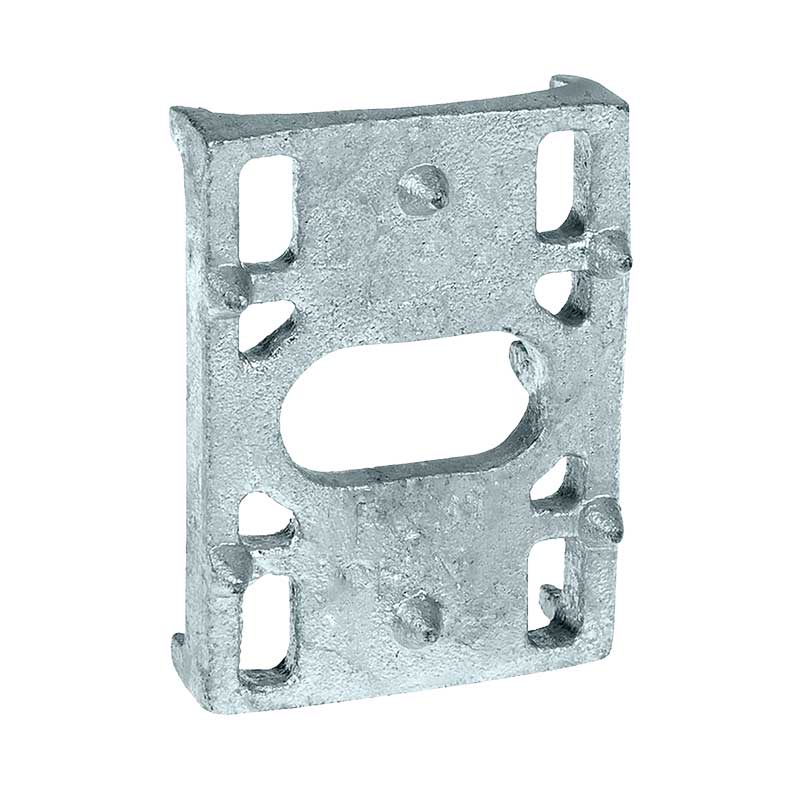
Abrazadera para tensores
Nuestra abrazadera de transmisión fundida en arena es un anclaje de alta resistencia diseñado específicamente para líneas aéreas de distribución, torres de transmisión y sistemas de estabilización de postes.
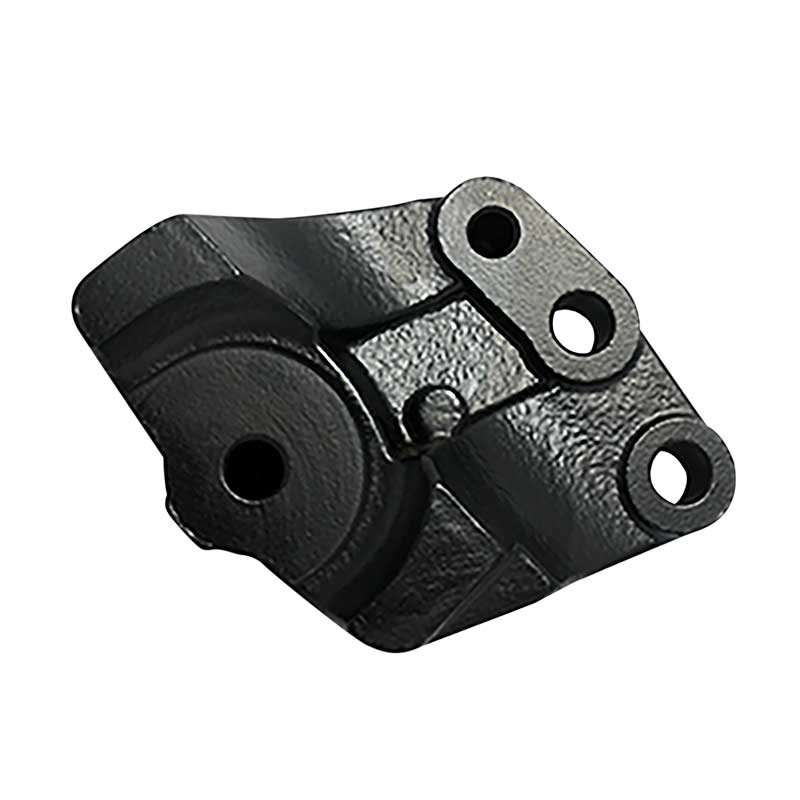
brazo basculante del coche
Balancines fabricados en hierro fundido de alta calidad para motores de automóviles. Fabricado con hierro fundido de alta resistencia grados QT450/QT500 con superficies de trabajo mecanizadas por CNC. La fundición cuenta con la certificación ISO 9001 e IATF 16949. Alta resistencia a la fatiga y al desgaste. Exportación a todo el mundo desde Qingdao, China.
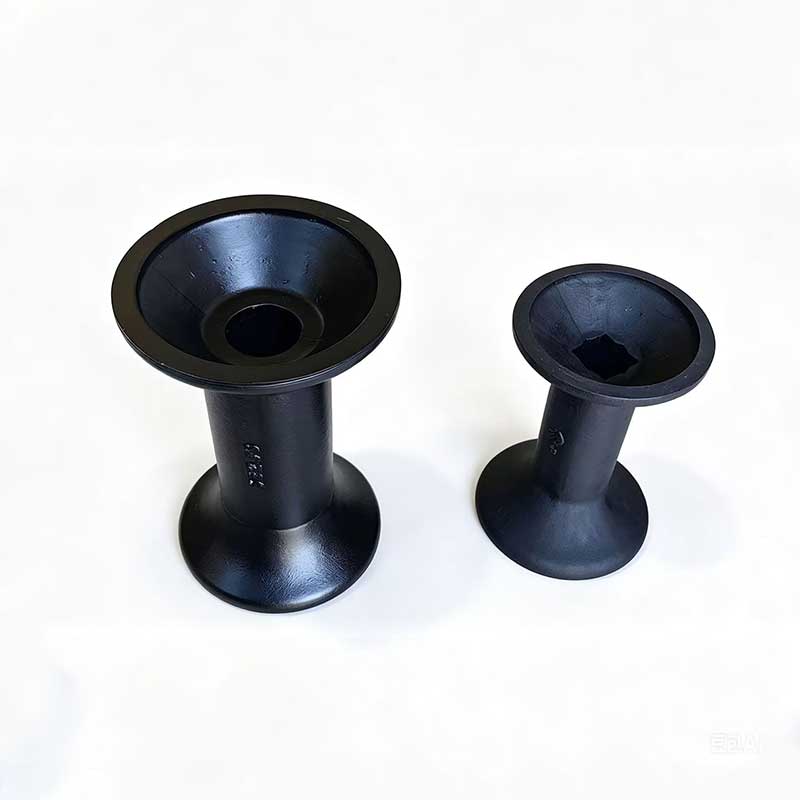
Piezas para maquinaria agrícola.
La maquinaria agrícola opera en condiciones de campo duras con cargas elevadas, donde la confiabilidad de las piezas de repuesto determina directamente el tiempo de actividad y la eficiencia de la cosecha.
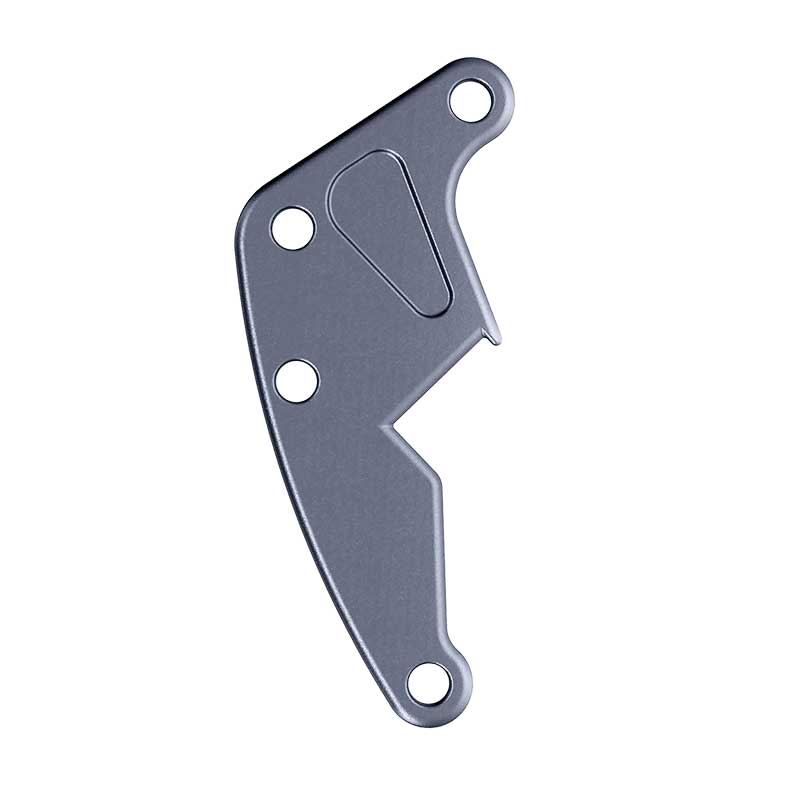
Plato de horquilla
Nuestra placa de conexión eléctrica fundida en arena es un elemento de soporte de carga crítico de refuerzo lineal, especialmente diseñado para líneas eléctricas aéreas, soportes de aislamiento de subestaciones y sistemas de suspensión en redes eléctricas de energía renovable.
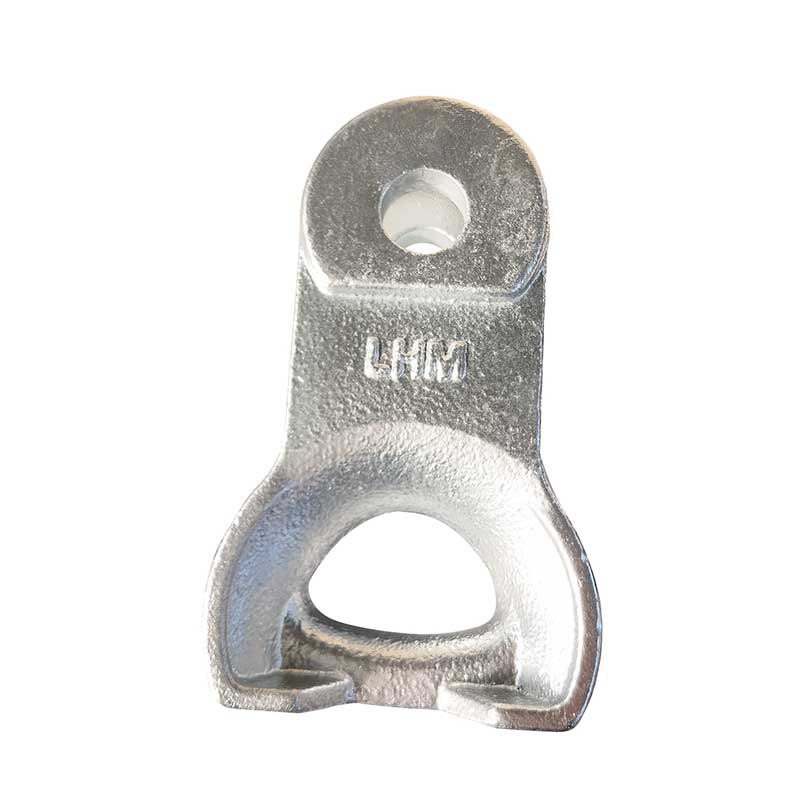
Ojo de nido
Nuestro ojal para toma de corriente moldeado en arena es un elemento de conexión multifuncional de alta resistencia especialmente diseñado para líneas eléctricas aéreas, cadenas de aisladores de subestaciones y sistemas aéreos de redes de distribución.
Abrazadera para colgar
Nuestra abrazadera para líneas eléctricas aéreas fundida en arena es un elemento de fijación y soporte de carga de precisión de alto rendimiento diseñado para líneas eléctricas aéreas, redes de distribución y sistemas aéreos de subestaciones en todo el mundo.
Bolardo
Los bolardos de amarre de hierro fundido son dispositivos de amarre esenciales que se instalan ampliamente en muelles, muelles y embarcaderos para transferir de manera confiable las fuerzas de amarre de los buques amarrados a la estructura del muelle.
Fijación estructural universal
Ingeniería de fijaciones estructurales universales para condiciones operativas severas. Fundición con certificación ISO 9001 que ofrece fundición personalizada (arcilla, arena/moldeo en concha) para los mercados de EE. UU., la UE y América del Sur. Alta resistencia, resistencia a la corrosión, cumple con las normas ASTM/DIN. Solicite una cotización.
soporte de acera
Nuestro soporte para poste de energía de acera fundido en arena es un soporte de montaje de carga resistente diseñado específicamente para postes de energía de acera urbana, sistemas de alumbrado público e instalaciones de distribución pública.