-


-


-


-


WeChat

-
WhatsApp

Ingeniería mecánica Co., Ltd de Qingdao Zhaoyuqi
Ingeniería mecánica Co., Ltd de Qingdao Zhaoyuqi
Nuestros productos
Ingeniería mecánica Co., Ltd de Qingdao Zhaoyuqi
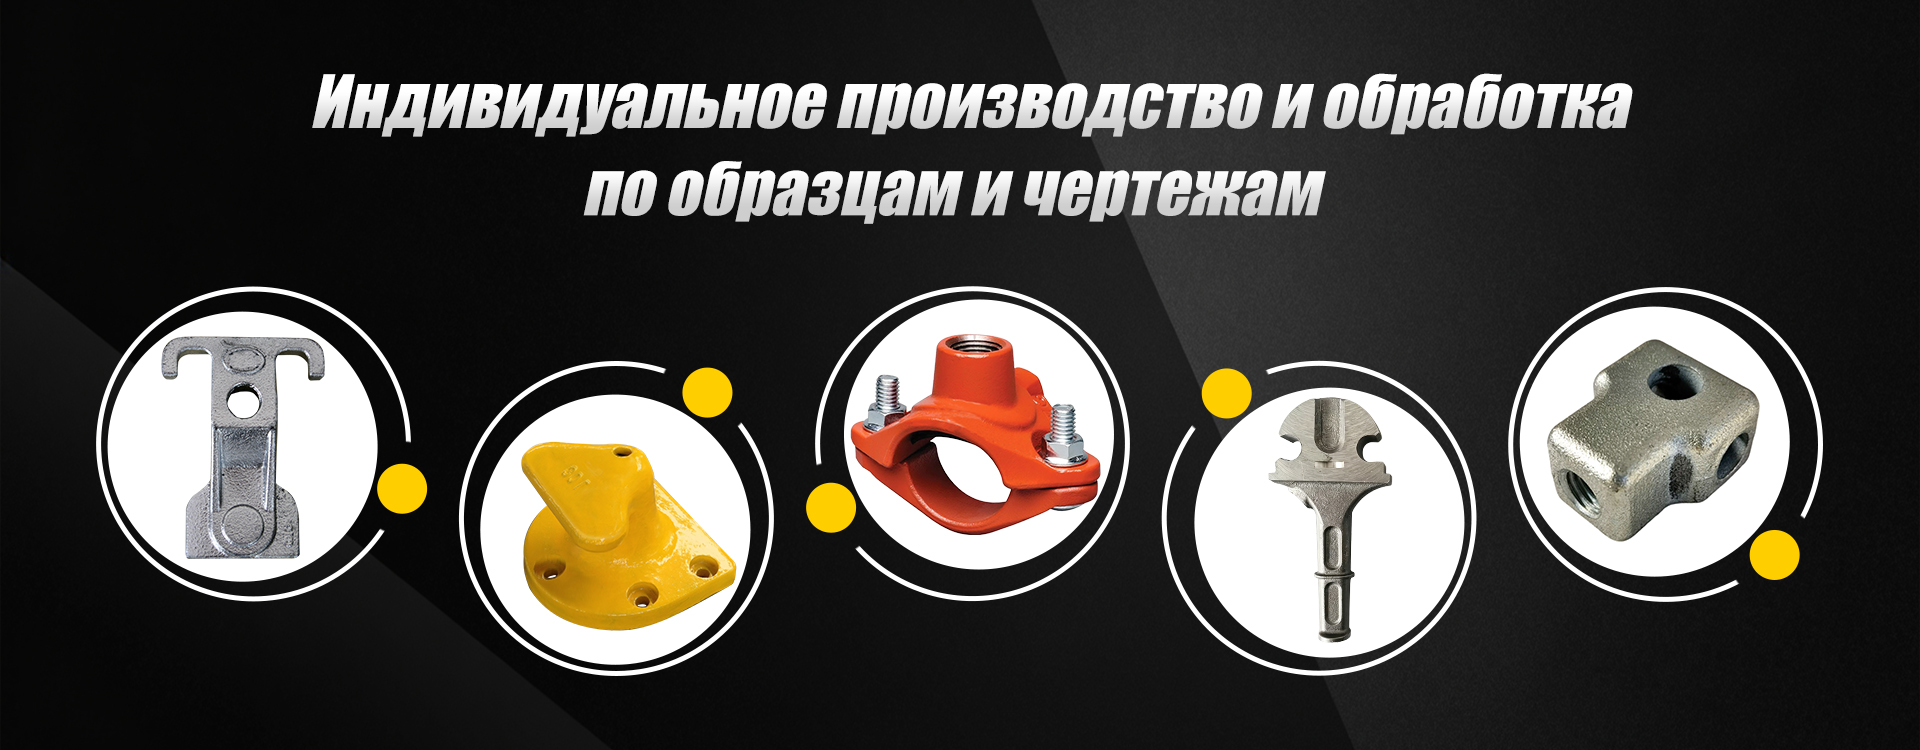
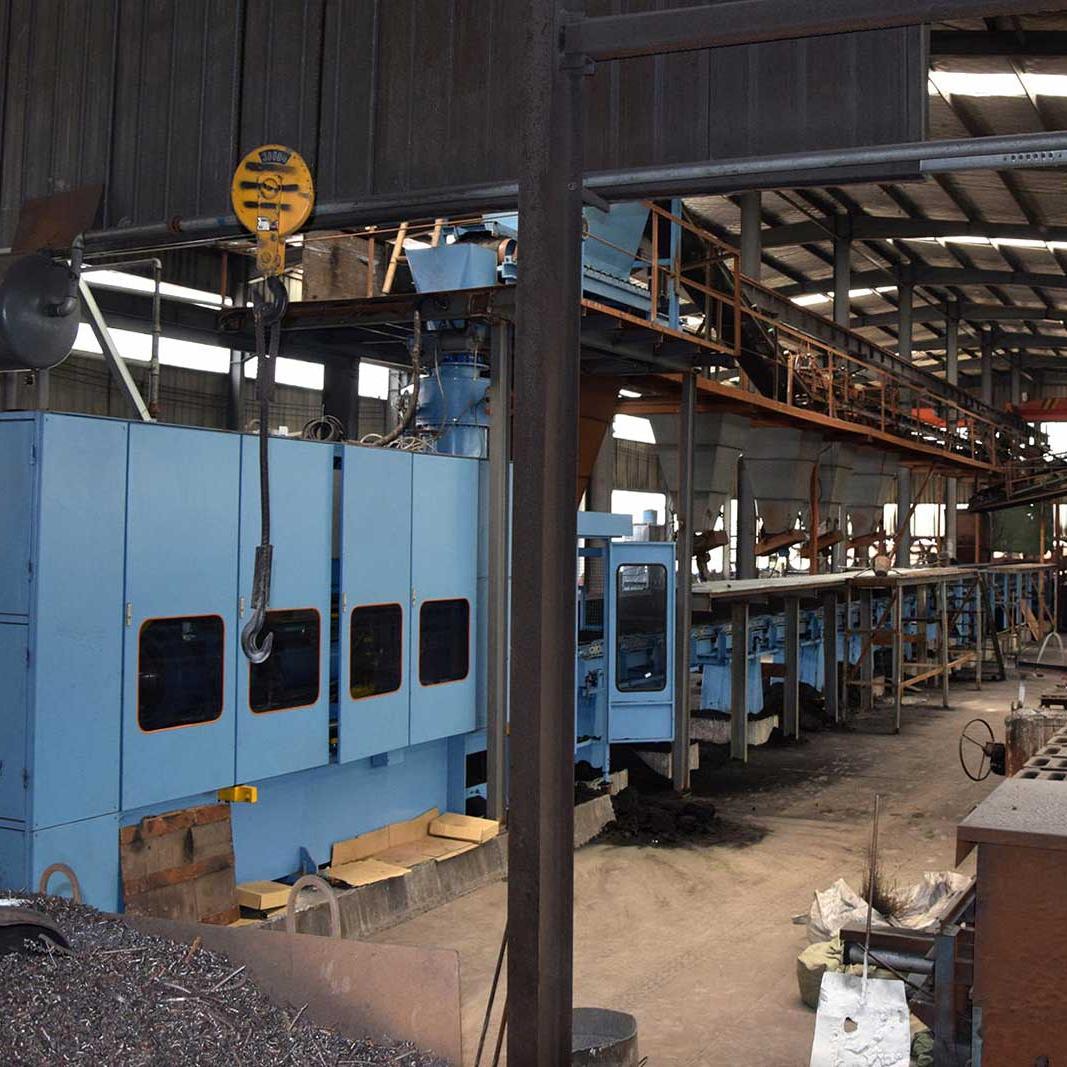
Qingdao Zhaoyuqi Mechanical Engineering Co., Ltd fue fundada en 2005. Está ubicada en Qingdao, que es una ciudad portuaria. Nuestra fábrica se ha especializado en servicios de fundición de hierro personalizados OEM durante más de 20 años. Los principales materiales que utilizamos son fundición dúctil, fundición gris, acero y aleaciones metálicas. Hemos pasado la certificación ISO 9000 desde 2005.
Más detalles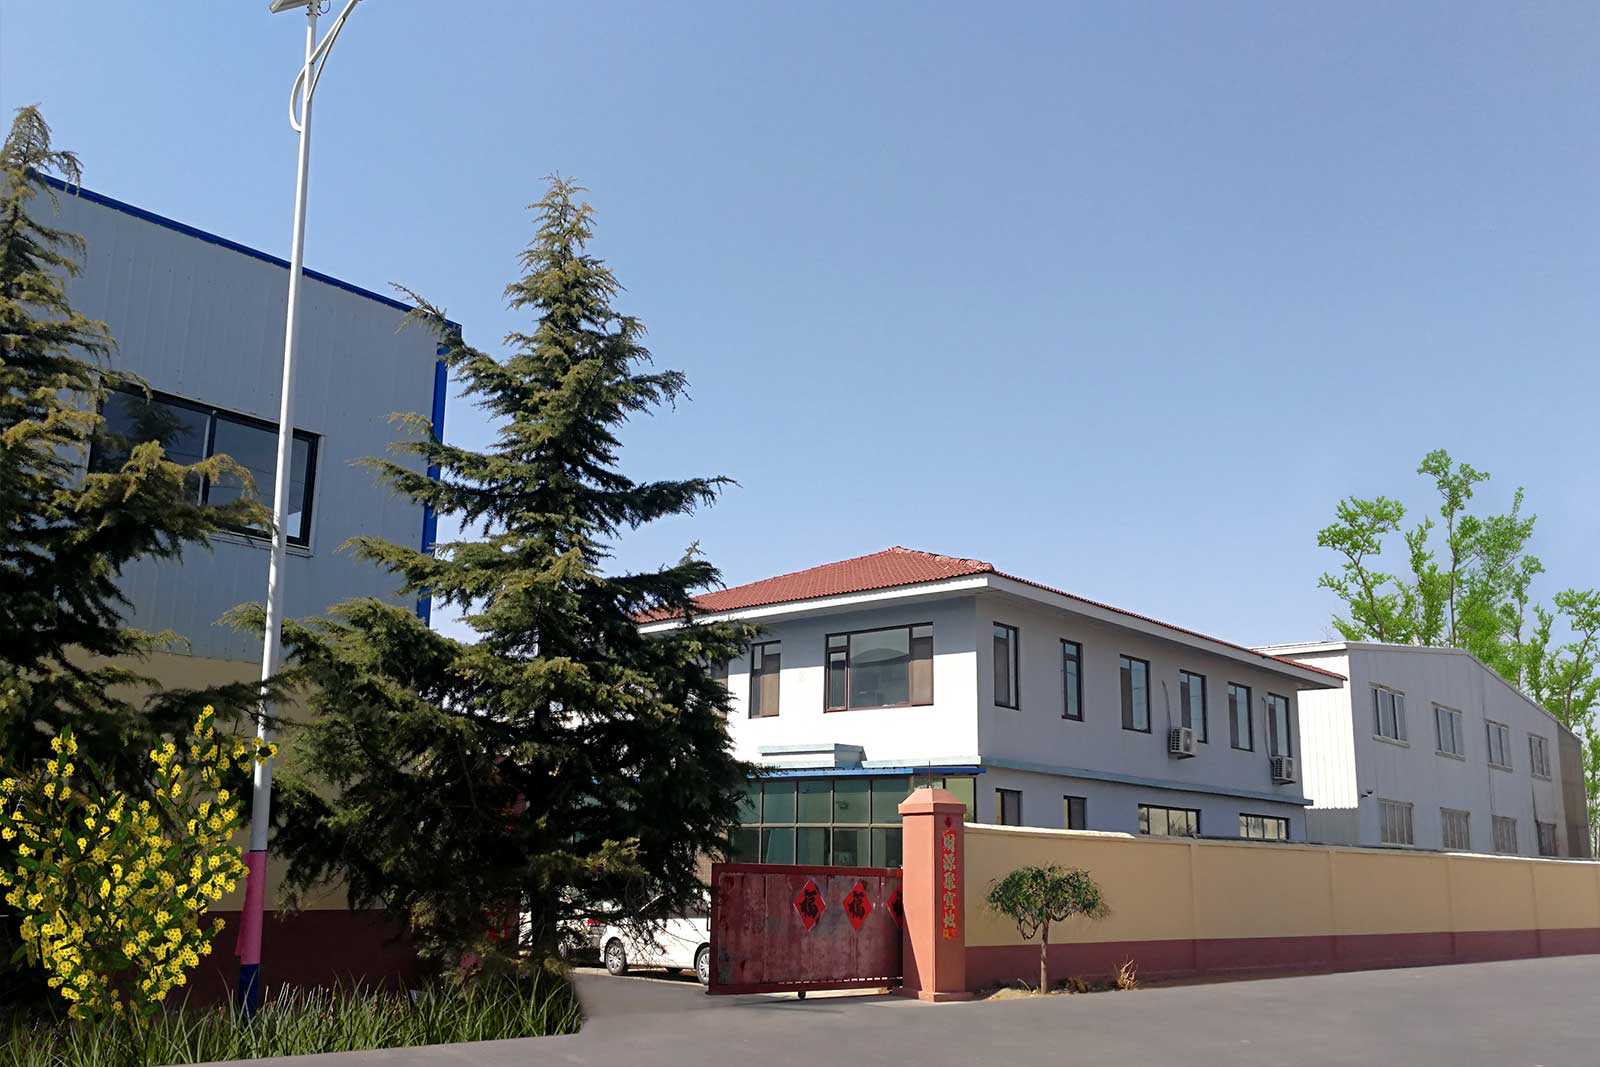
Equipo de servicio profesional, garantía de servicio postventa.
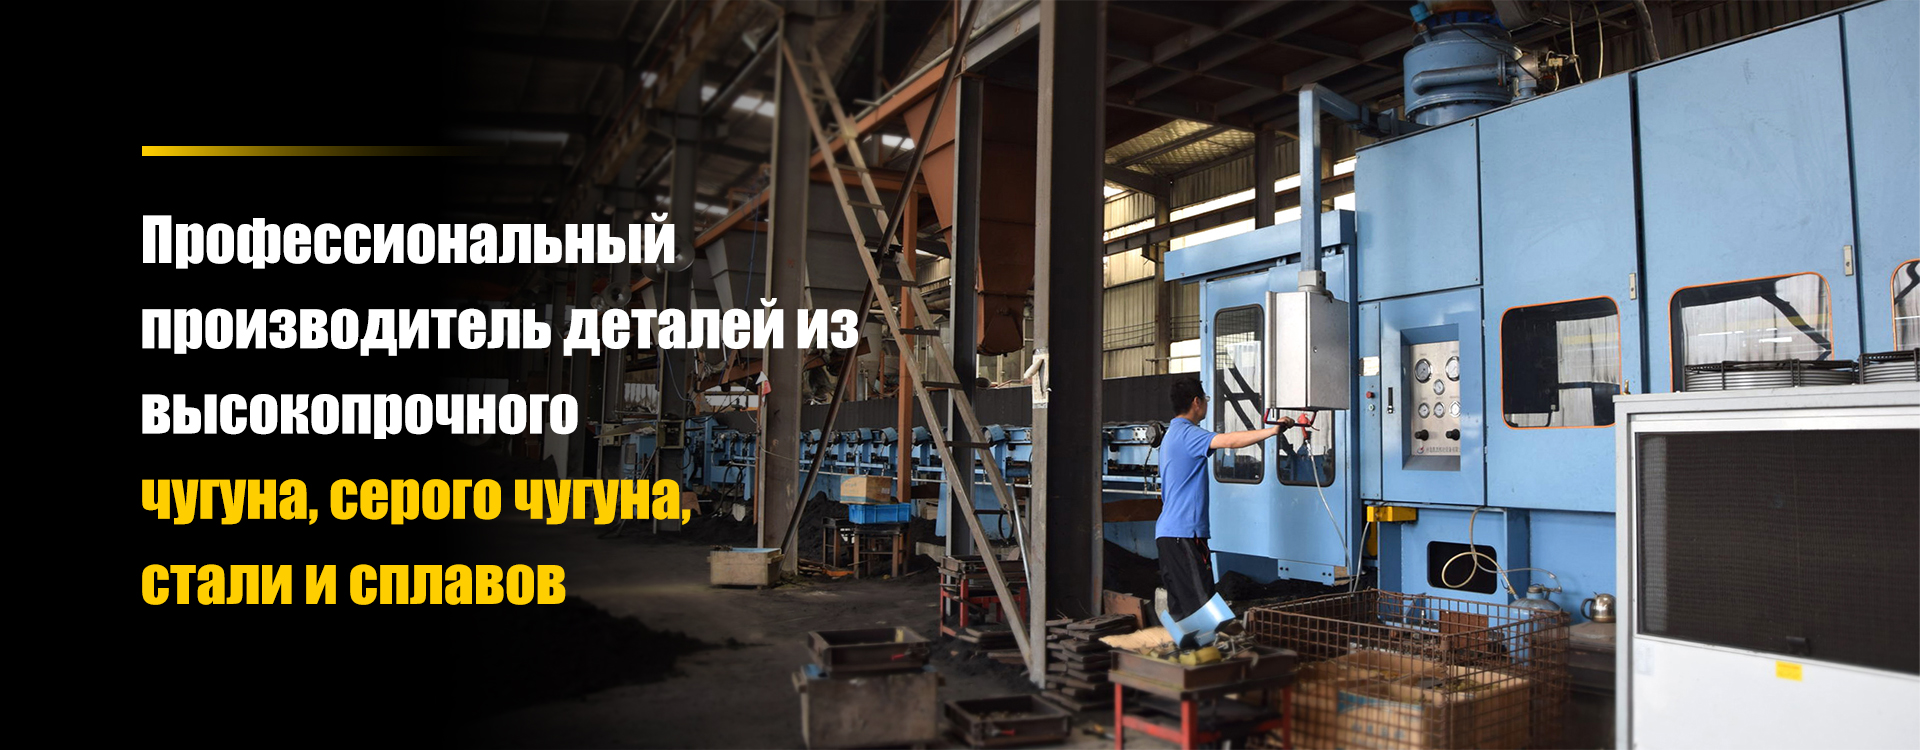
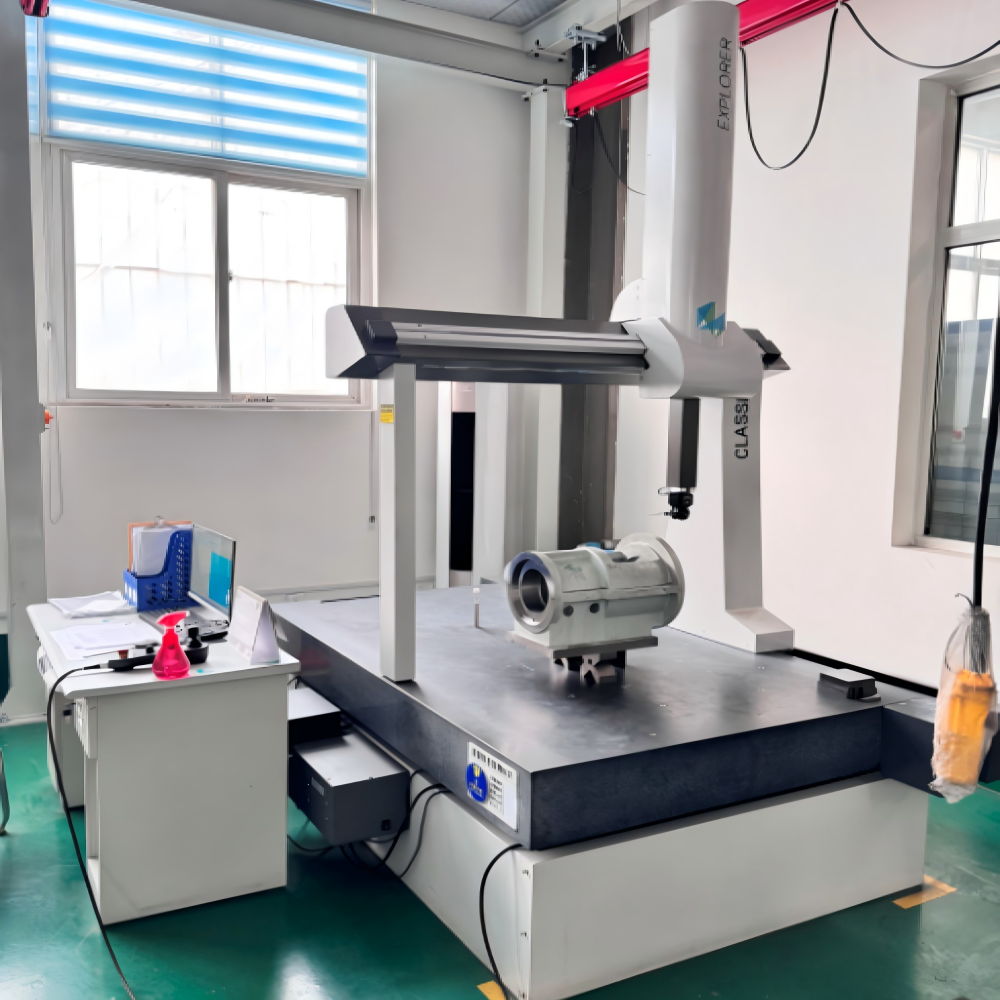
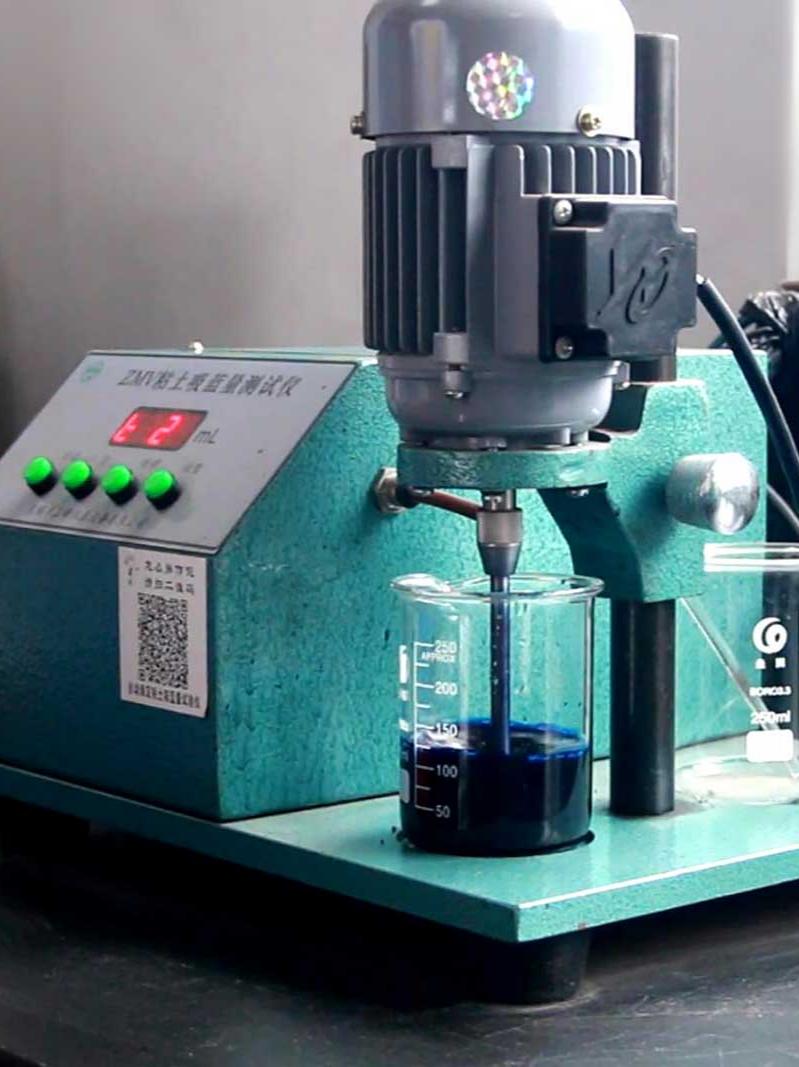
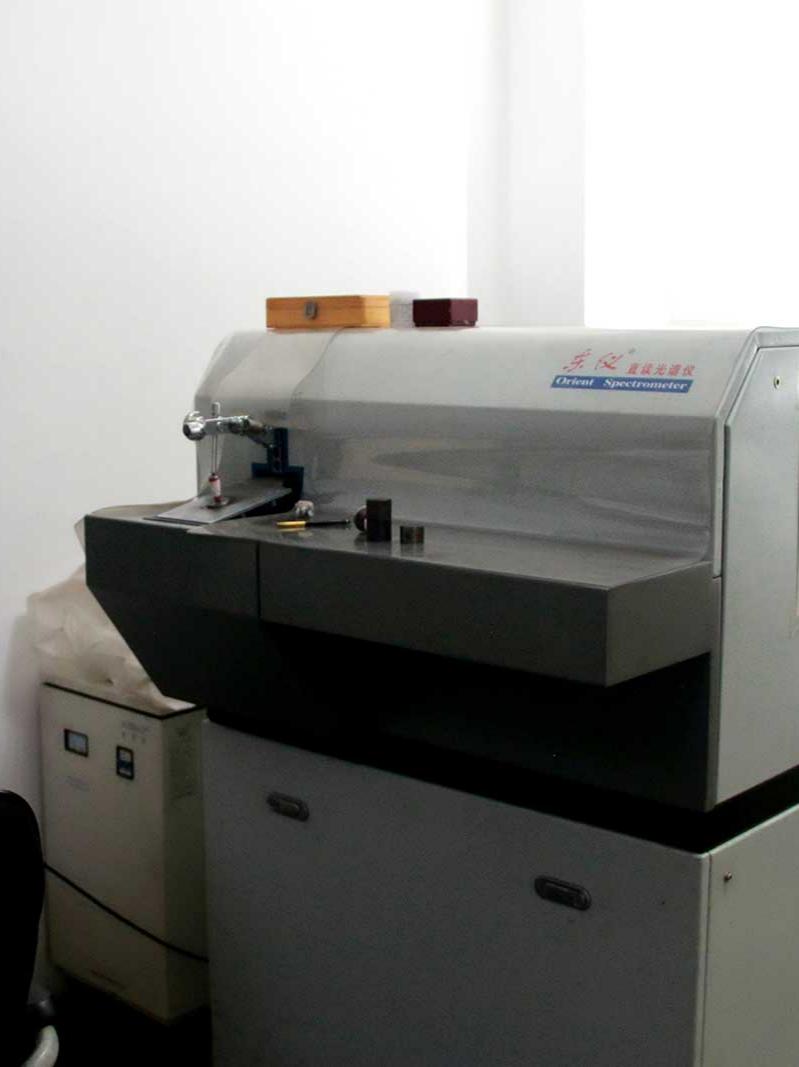
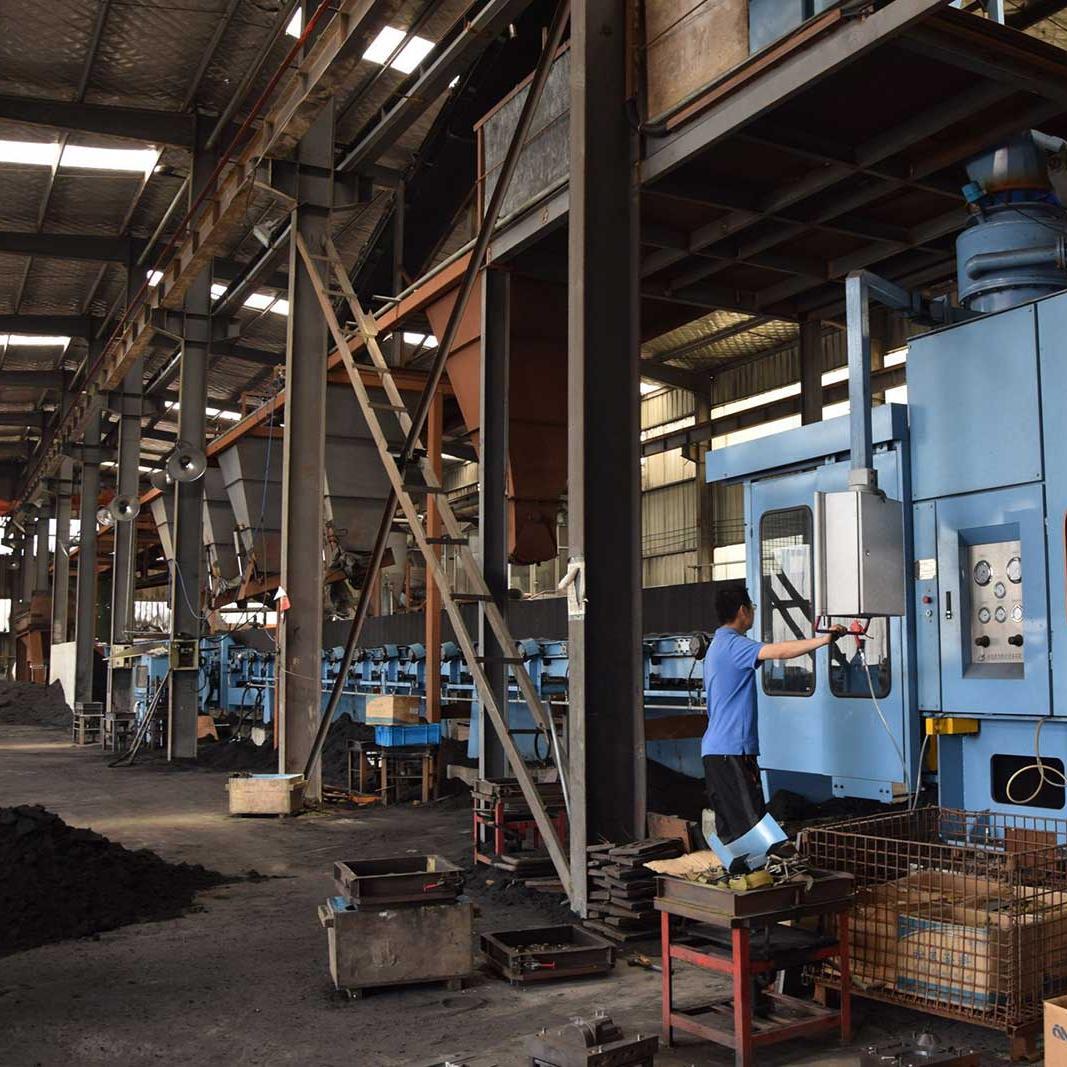
La empresa da prioridad a la producción de productos de alta calidad, trata la calidad como vida, lidera constantemente el desarrollo de la industria y obtuvo la certificación ISO 9000 en 2015. Actualmente, la empresa cuenta con más de 100 empleados, un equipo profesional de I+D, excelentes equipos de producción y una línea de moldeo DISA. Es una de las primeras empresas de fundición de hornos eléctricos de la región. La introducción de equipos avanzados de control y medición e inspectores profesionales, tanto nacionales como extranjeros, nos permite satisfacer las necesidades de los clientes.
- Muchos años de experiencia en la industria de la fundición.
- Plazos de entrega cortos y logística oportuna
- Fabricación precisa de muestras, alta eficiencia de producción de herramientas, ahorro de tiempo y costos

Obtenga más información sobre la fábrica de fundición en arena OEM
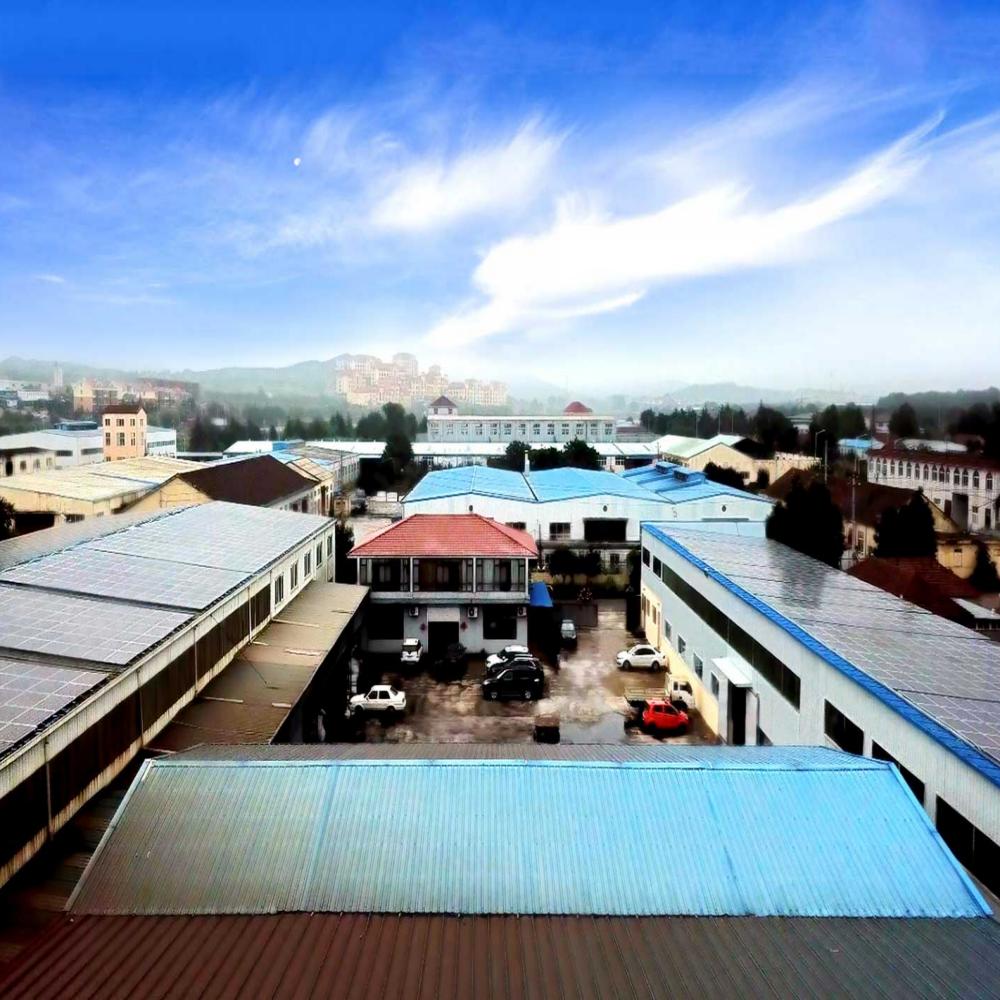
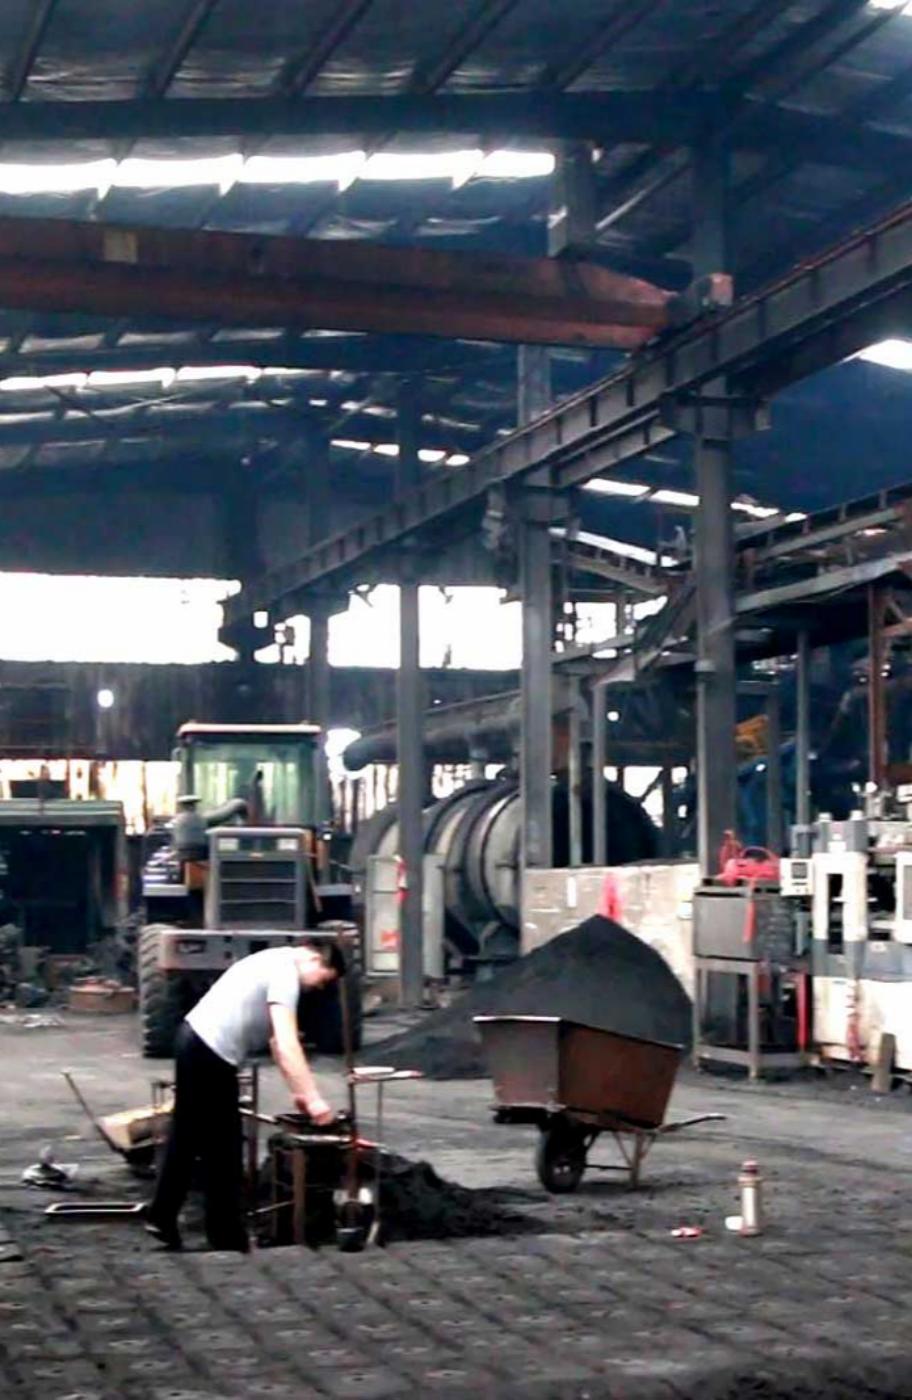
Qingdao Zhaoyuqi Machinery Co., Ltd. es un moderno fabricante profesional OEM de piezas fundidas de hierro personalizadas, que se especializa en tecnologías de fundición en cáscara y fundición en arena verde en China. La empresa está ubicada en Qingdao, que es una ciudad portuaria. La distancia desde el puerto hasta nuestra empresa es de sólo 1,5 horas. Nos hemos especializado en fundición en arena personalizada durante más de veinte años y somos el proveedor de piezas de fundición preferido para clientes nacionales y extranjeros. Empezamos con unas pocas personas y ahora nuestro equipo está formado por decenas de trabajadores. Nuestra fundición, que ha estado en la industria durante más de dos décadas, ha dominado el control completo del proceso, desde la preparación de la arena, la fabricación de moldes, el vertido hasta el acabado, y es capaz de suministrar constantemente piezas fundidas de alto rendimiento en una variedad de materiales, incluidos hierro dúctil, aleaciones de hierro y acero al carbono. Nuestra principal ventaja competitiva reside en la combinación perfecta de excelente calidad y servicio orientado al cliente. Contamos con las certificaciones ISO9001 y CE, y el 98% de nuestros productos se exportan a Europa, América y el Sudeste Asiático, obteniendo un amplio reconocimiento de socios desde hace mucho tiempo: marcas famosas. Todos nuestros productos de fundición en arena cumplen estrictamente con la norma ISO 9001 y los principales estándares internacionales de la industria, y las pruebas internas que cubren resistencia a la tracción, resistencia al impacto y pruebas internas no destructivas se han ganado la confianza de los clientes a largo plazo. El grado de esferoidización del grafito en hierro fundido de alta resistencia alcanza más del 90%. La mayoría de las piezas exportadas se utilizan en equipos industriales, bombas, accesorios eléctricos, piezas de maquinaria agrícola, transporte ferroviario, accesorios para barcos y repuestos para automóviles, etc. Con un equipo técnico altamente calificado, podemos ajustar rápidamente la formulación de la mezcla de moldeo y los parámetros del proceso de fundición de acuerdo con los requisitos individuales, desde pruebas a pequeña escala hasta entregas a gran escala, ofreciendo soluciones rentables que se adaptan idealmente a las condiciones operativas específicas del cliente. En comparación con nuestros competidores, ofrecemos soluciones personalizadas más flexibles, tiempos de entrega más cortos y precios competitivos, así como servicios posventa integrales, que incluyen soporte 24 horas al día, 7 días a la semana y una garantía de 3 años en todos los productos principales. Bienvenido a nosotros - ¡Contáctenos!

Las piezas producidas mediante fundición utilizando modelos gasificados se utilizan ampliamente en diversas industrias.
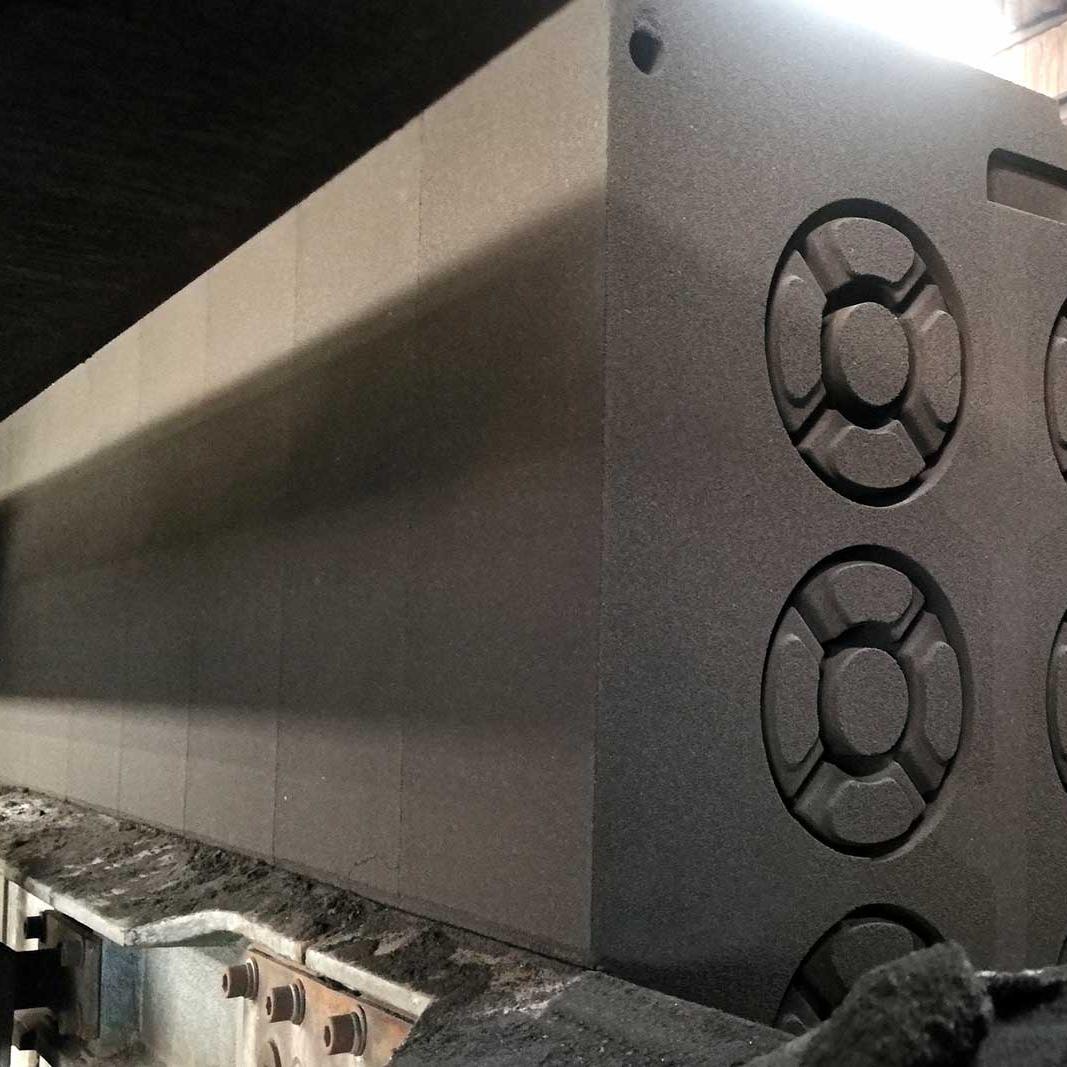
La fundición por gasificación, también conocida como fundición a la cera perdida o fundición totalmente quemada (EPC o LFC para abreviar), es una tecnología avanzada de fundición ecológica de precisión que produce productos cercanos a la forma final. Para la producción se utiliza poliestireno espumado (EPS), a partir del cual se fabrican modelos macizos idénticos a la pieza fundida terminada. Este proceso no requiere abrir moldes, retirar modelos ni fabricar núcleos individuales. Una vez que el bloque de espuma está recubierto con una capa ignífuga y completamente seco, se coloca en arena de sílice seca sin unir, se compacta mediante vibración 3D y se estabiliza bajo presión negativa. Durante el vertido, la masa fundida a alta temperatura gasifica instantáneamente el modelo de espuma y llena el espacio dejado por el modelo evaporado, formando una pieza fundida terminada después de enfriarse y endurecerse. Ventajas clave de la fundición utilizando modelos gasificados 1 Falta de separación de moldes, pendientes y núcleos de arena separados; Las piezas fundidas no tienen rebabas, deformaciones ni líneas de separación, lo que reduce la cantidad de trabajo de limpieza en más del 70%. 2 Capaz de producir formas geométricas complejas en una sola operación: cavidades profundas, paredes delgadas, orificios pasantes irregulares y estructuras cóncavas-convexas se pueden fundir en un solo proceso, lo que simplifica enormemente el diseño del producto. 3 La arena seca sin aglutinantes proporciona costos de regeneración extremadamente bajos, menos generación de polvo y un entorno de producción más limpio en comparación con la fundición de arcilla y resina. 4 Proceso tecnológico simplificado: se eliminan las operaciones de elaboración de machos, montaje de moldes, recuperación de modelos y reparación de moldes, lo que facilita la implementación de líneas seriales automatizadas. 5 Los márgenes mínimos de mecanizado aumentan la utilización del material y reducen los costos de procesamiento secundario; Una línea de producción puede cambiar de manera flexible entre aleaciones de hierro fundido, acero y aluminio. Aplicaciones típicas 1 Hierro dúctil (QT400-18, QT600-3): carcasas de engranajes, chasis de maquinaria agrícola, carcasas de bombas, carcasas de engranajes, soportes para equipos de construcción; 2 Componentes de automoción: bloques de motor, colectores de admisión, carcasas del eje trasero, carcasas del diferencial; 3 Fundición de acero: cuerpos de válvulas pesados, cuerpos de máquinas mineras, elementos estructurales complejos resistentes al desgaste; 4 Aleaciones de aluminio: carcasas de motores eléctricos, carcasas de bombas de agua, carcasas de válvulas multicanal de configuración compleja.

PROCESO DE FUNDICIÓN DE ESPUMA PERDIDA OEM - INTRODUCCIÓN
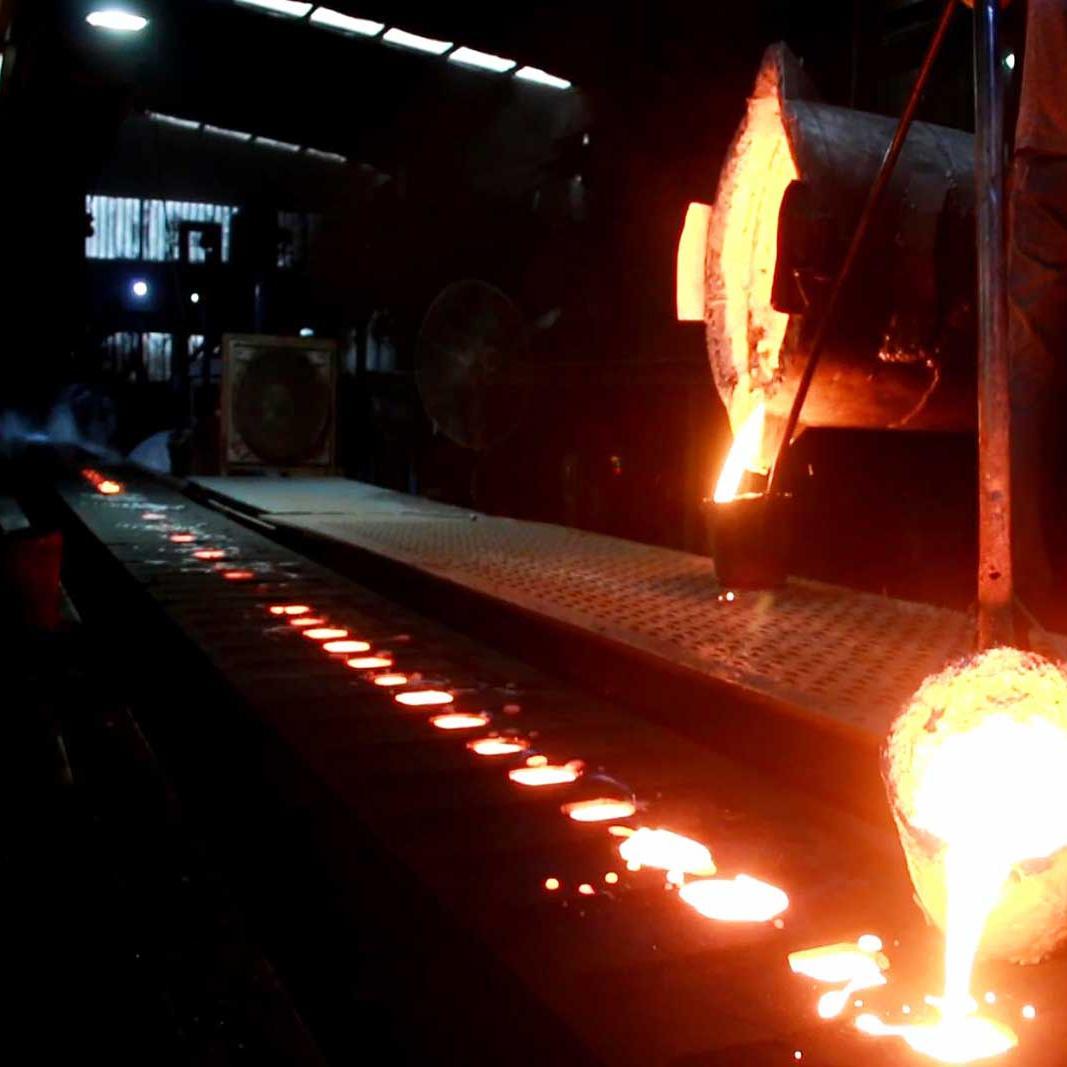
Este proceso es aplicable a piezas fundidas de hierro dúctil QT400-18, QT600-3, hierro fundido gris, acero, aluminio y aleaciones de cobre, especialmente para carcasas integradas con estructuras complejas de múltiples cavidades. Se logra precisión dimensional CT7–CT9 y rugosidad de la superficie Ra6,3–25 µm, lo que proporciona una mayor precisión general en comparación con la fundición de arcilla, y la calidad de la superficie bajo ciertas condiciones es comparable a la fundición de concha. Principio básico de moldeo Un solo bloque de modelos de espuma de poliestireno (fundición, sistema de compuerta y ganancias pegadas en un solo conjunto) se cubre con una capa resistente al fuego para aislarlo de la arena seca y eliminar los gases de pirólisis que se forman cuando la espuma se quema. La arena seca no contiene arcilla, resinas ni otros aglutinantes; Los granos de arena sueltos se compactan y fijan bajo la acción de una presión de vacío negativa, formando una forma rígida. Cuando la masa fundida a alta temperatura entra en contacto con la espuma, se produce craqueo térmico, evaporación y combustión del EPS. Un gran volumen de gases se elimina a través de los poros del recubrimiento mediante un sistema de vacío. La masa fundida llena continuamente la cavidad del molde, reemplazando el volumen de espuma. Después del enfriamiento, se elimina el vacío, la arena seca se desmenuza espontáneamente y las piezas fundidas se pueden retirar intactas. Sistema de Materias Primas 3.1 Materiales para los Modelos de Poliestireno Expandido Gránulos de EPS: estándar para fundiciones de fundición dúctil, fundición gris y aluminio con una densidad de 18 a 20 kg/m³. El tamaño de los gránulos no debe exceder 1/9 del espesor mínimo de la pared de fundición, el coeficiente de preespuma debe ser de 40 a 60 veces. Copolímero STMMA y EPMMA: utilizado específicamente para piezas fundidas de acero para reducir los defectos de carburación en la superficie de las piezas fundidas. 3.2 Recubrimiento ignífugo Consiste en polvo ignífugo (harina de cuarzo, bauxita, polvo de circón), aglutinante, agente suspensor y aditivos funcionales. El recubrimiento se aplica con brocha o spray sobre la superficie de la espuma en 2-3 capas y se seca completamente en hornos de baja temperatura. Evita la penetración del metal, soporta modelos de espuma, dirige los gases de pirólisis y evita que entre arena en la cavidad del molde. 3.3 Arena de fundición seca Arena de cuarzo limpia y lavada, libre de humedad, arcillas y aglutinantes resinosos. Para metales ferrosos, se utiliza arena gruesa, para aleaciones de aluminio, arena fina. La arena residual no está contaminada por aglutinantes orgánicos y puede regenerarse un número infinito de veces después del tamizado y enfriamiento. Proceso completo 4.1 Fabricación y ensamblaje de modelos de espuma Los gránulos de EPS se espuman previamente, se curan y se moldean en modelos de espuma individuales; para productos de pequeña escala, se pueden fabricar modelos en máquinas CNC a partir de láminas de espuma. Los elementos separados de espuma (fundición, bebedero, comederos y ganancias) se pegan entre sí en un solo bloque modelo para eliminar espacios en las juntas. 4.2 Aplicación de revestimiento resistente al fuego y secado Todo el bloque del modelo se baña o se pinta con un revestimiento especial para modelos gasificados en 2-3 capas y luego se seca completamente en hornos de baja temperatura. La humedad residual provocará la formación de bolsas de gas durante el vertido. 4.3 Compactación por vibración tridimensional en un matraz de vacío Instalar el matraz sobre una mesa vibratoria, colocar la capa inferior de arena de 50 a 100 mm de espesor y compactarla mediante vibración; Colocar un bloque modelo de espuma completamente seco dentro del matraz; relleno capa por capa con arena seca con vibración triaxial síncrona (X/Y/Z) durante 30 a 60 segundos para llenar completamente todas las cavidades internas, nervaduras y pequeños orificios; Cerrar la parte superior del matraz con film plástico y conectar una bomba de vacío, estabilizando la presión negativa al nivel de -0,04...-0,08 MPa; La presión atmosférica fija la arena suelta en una forma rígida. 4.4 Vertido continuo al vacío Se mantiene el vacío mientras se vierte uniformemente hierro, acero o aluminio fundido. La espuma se gasifica continuamente y el vacío elimina sincrónicamente los gases de combustión del craqueo, asegurando un llenado estable del molde hasta que las ganancias estén completamente llenas. 4.5 Enfriamiento, volcado del matraz y vaciado. Después de que las piezas fundidas se hayan solidificado y enfriado por completo, se corta el vacío y se elimina la presión negativa. El matraz se vuelca; La arena seca no ligada se desmorona espontáneamente y se separa de las piezas fundidas. La arena residual se tamiza, se enfría y se devuelve al siguiente ciclo de producción. 4.6 Limpieza y tratamiento térmico Eliminación de bebederos y almohadillas de espuma integrados, granallado para eliminar residuos de revestimiento de las superficies. Las piezas fundidas de hierro dúctil (QT400-18, QT600-3) se recocen o normalizan según sea necesario, después de lo cual se someten a control de propiedades dimensionales y mecánicas y se envían para su almacenamiento.
Las piezas fundidas de hierro fundido y acero de calidad estable corresponden exactamente a los dibujos. Los plazos de entrega siempre se respetan.
alexey
ClienteLas diferentes tecnologías de fundición le permiten pedir piezas de cualquier complejidad. El soporte técnico es muy profesional.
Iván
ClienteLa planta realiza tanto pedidos de prueba pequeños como grandes lotes en masa.